去年我们走访了上海一家做精密减速器装配的客户,对方产线主管提到一个细节:原来用气动三爪抓取行星架时,三个爪的同步误差导致工件放入夹具时经常“卡边”,平均每班要停机调整七八次。后来换成伺服驱动的三指定心结构,装夹重复定位精度稳定在±0.02mm以内,产线节拍反而提升了近两成。这个案例让我意识到,很多看似“工件公差”的问题,根源其实在末端执行器的定心方式上。
在上海这类精密制造密集的区域,三指定心伺服电爪正从“可选项”变成许多自动化装配工位的“必选项”。但选型时只看行程和夹持力,往往会在实际运行中遇到同心度漂移、响应滞后等隐性成本。
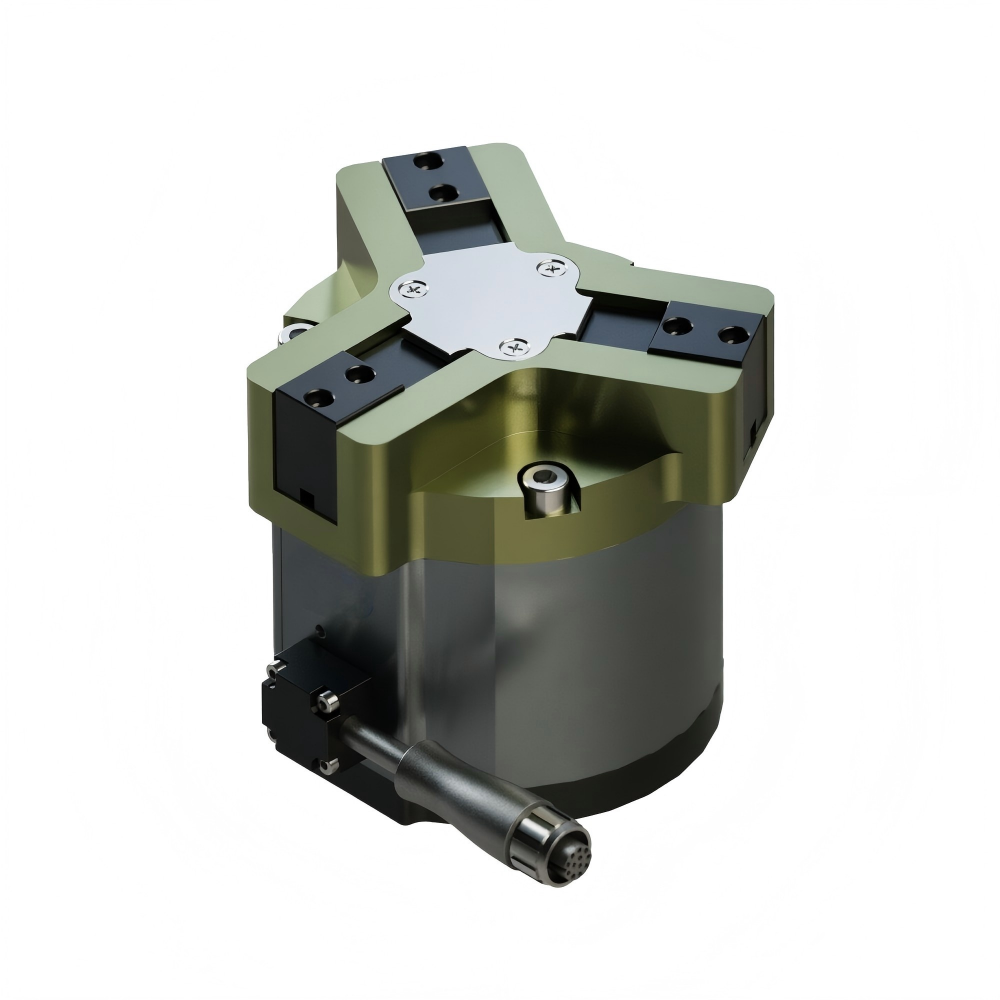
上海三指定心伺服电爪为什么比气动方案更适合精密装配
气动三爪夹爪依靠机械楔块或连杆实现同步,长期高频运行后磨损间隙会逐渐显现,三个爪的闭合中心容易出现微米级的偏移。对于轴承压装、齿轮啮合、连接器插针这类对中要求严苛的工序,这种偏移足以造成装配干涉。而三指定心伺服电爪采用独立伺服电机配合闭环控制,每个爪的位移可实时反馈和修正,从原理上减少了机械磨损带来的精度衰减。
伺服电爪精密装配优势
我们在上海技术应用中心做过对比测试:同一套抓取机构,气动方案在连续运行约8万次后定心精度开始下降,而伺服方案在20万次后仍能保持初始重复精度的九成以上。对于多品种混线生产的场景,伺服电爪还可通过程序切换夹持力和开合速度,不用更换硬件就能适配不同材质的工件,这点在3C电子和汽车零部件混产的产线上尤其实用。
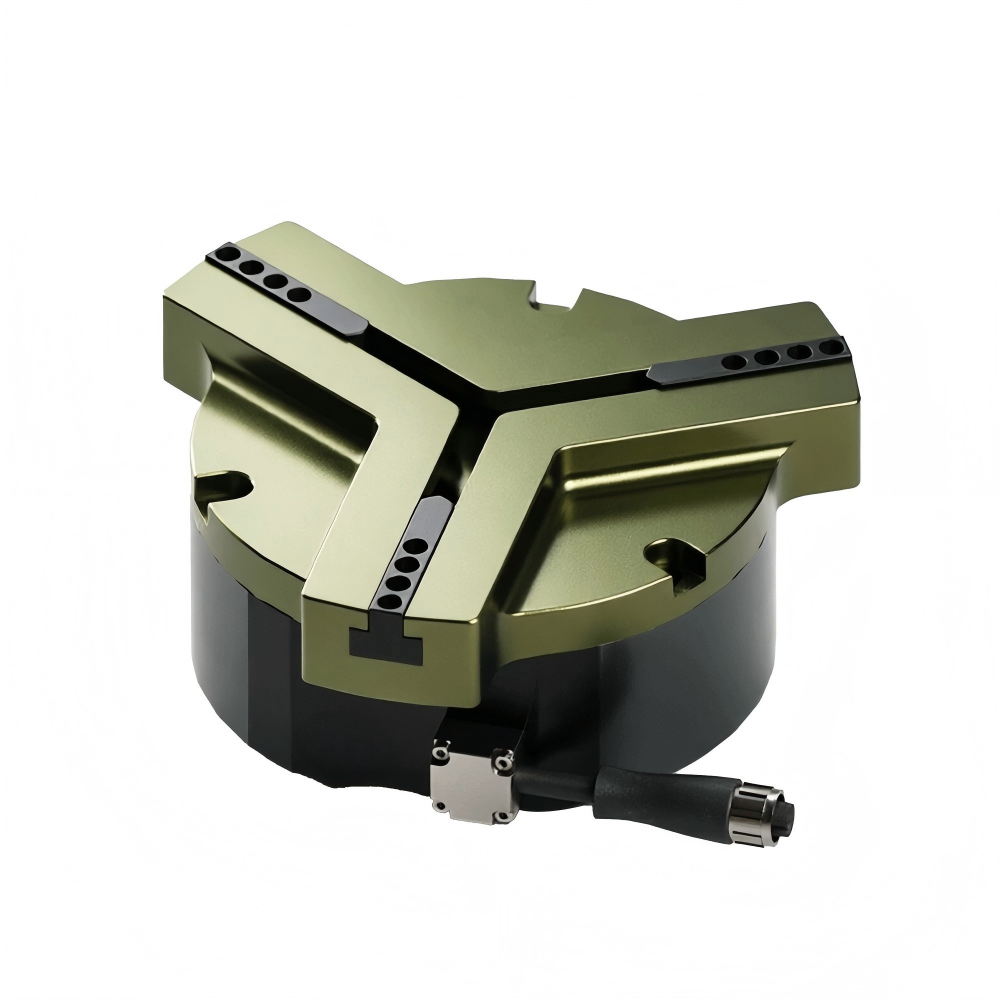
选型三指定心伺服电爪时值得关注的几个细节
结合我们接触过的项目,建议在选型时除了关注行程和夹持力,还要确认重复定位精度的测试条件、通讯接口是否匹配现有控制器、以及是否支持夹持力在线调整。另外,三爪的指端形状对抓取稳定性影响很大,必要时可要求供应商提供定制指垫或指端方案。对于产线换型频繁的场景,优先选择支持多组参数存储和快速切换的型号,能减少调试停机时间。
如果您正在为上海的产线寻找三指定心伺服电爪的选型支持,欢迎联系沃姆联科科技(上海)有限公司,电话400-1828-518,地址位于上海市松江区泗泾镇凯富科技园8号楼511。我们愿意从具体的工件和工序出发,帮您把末端执行器的方案做扎实。