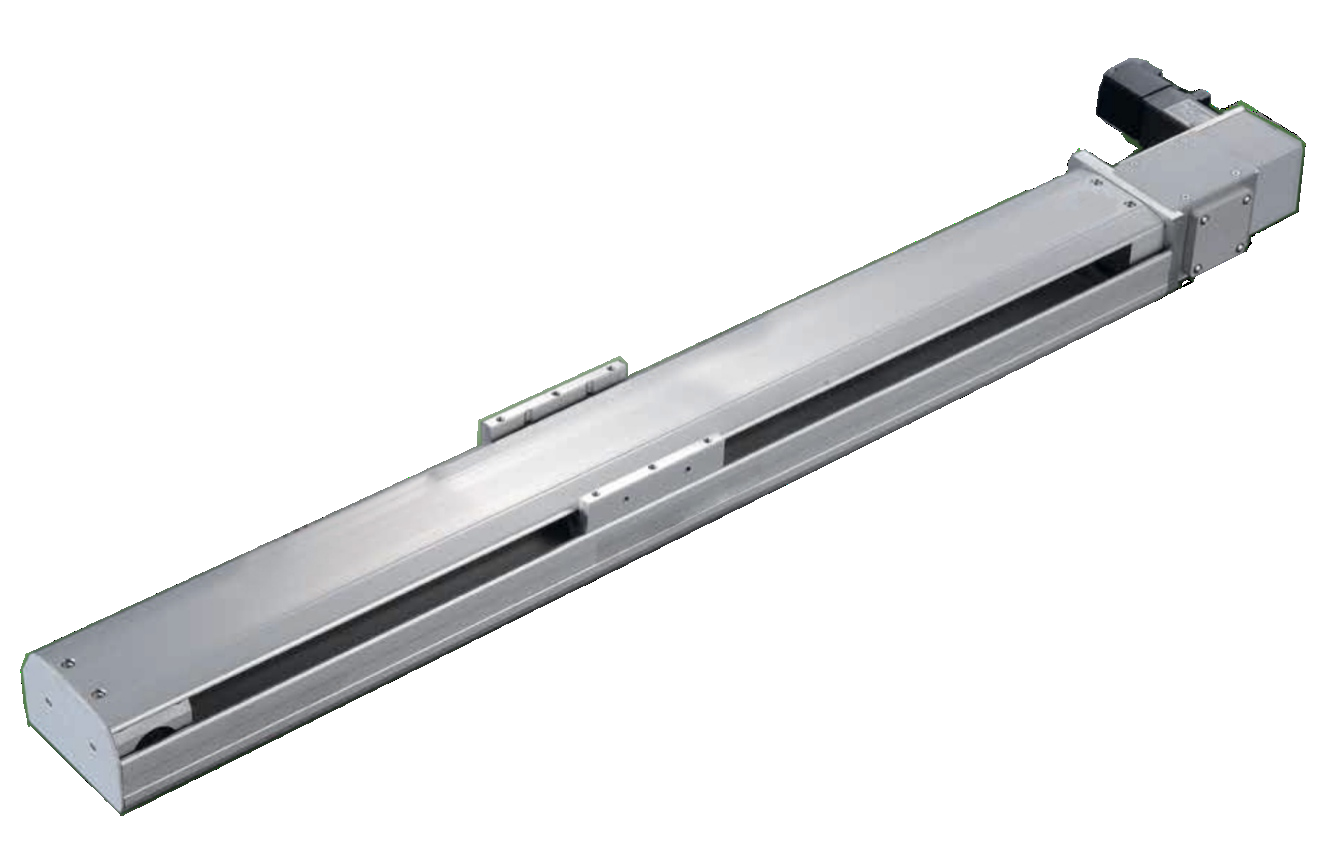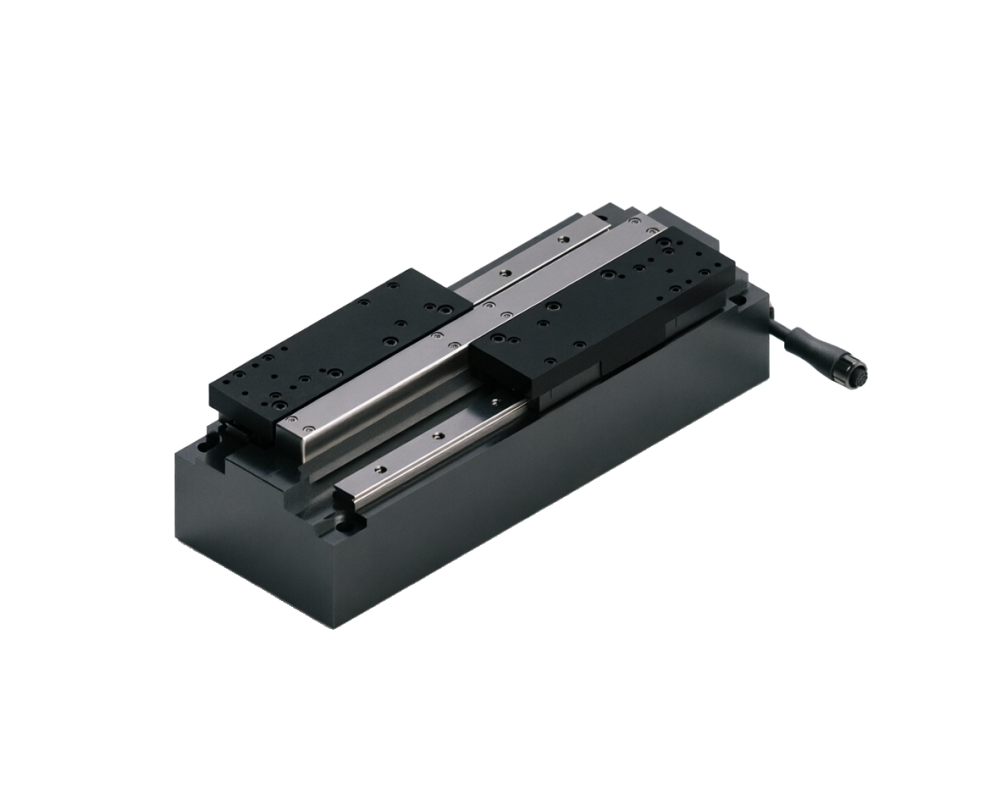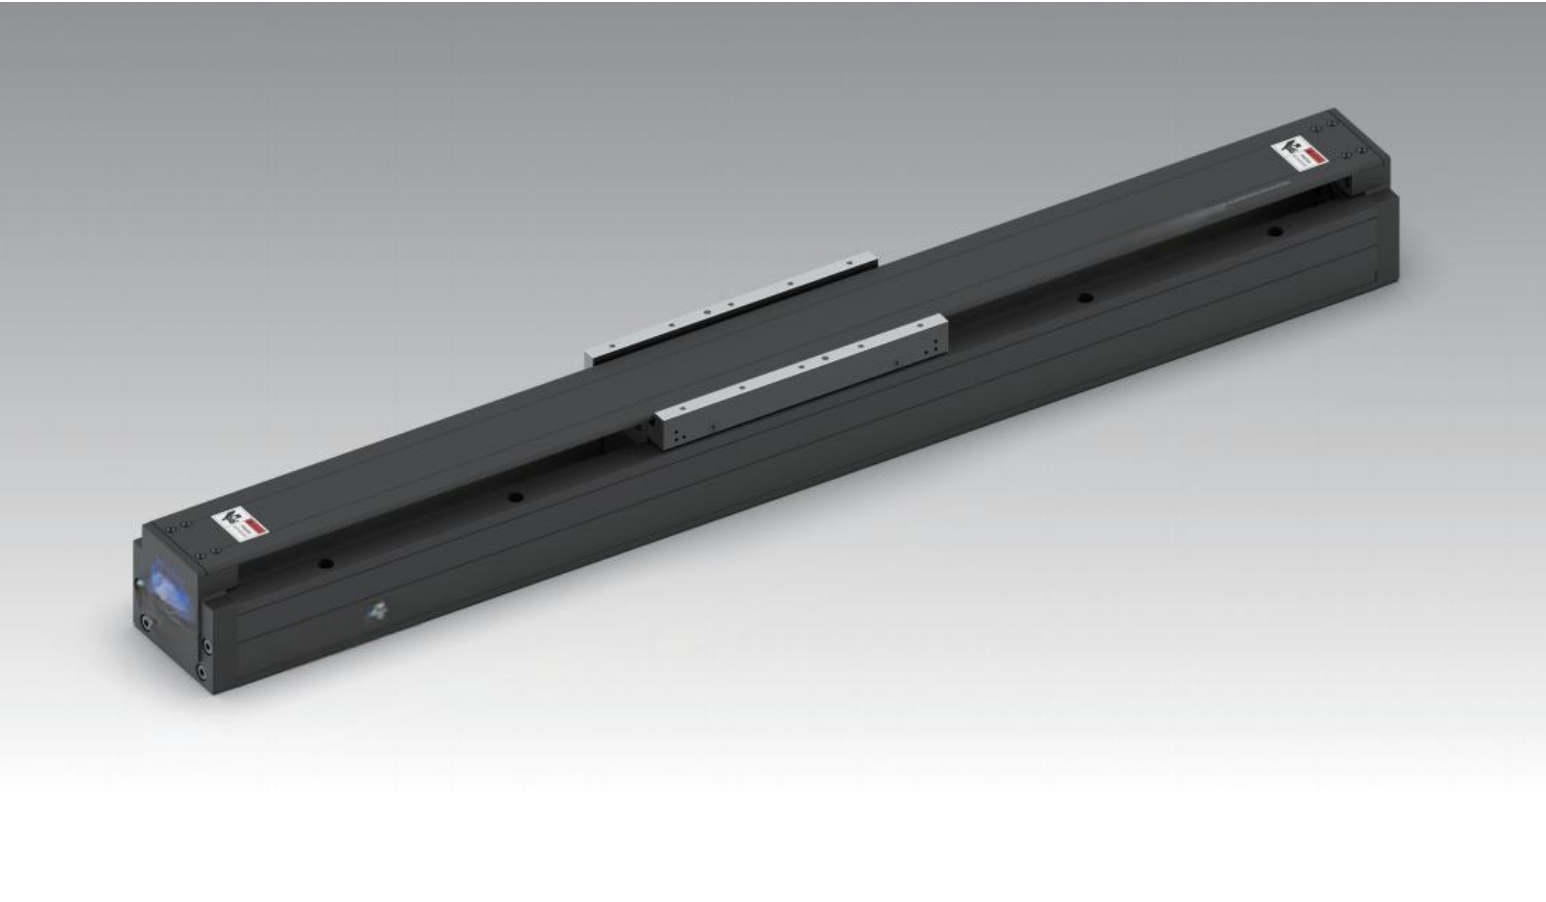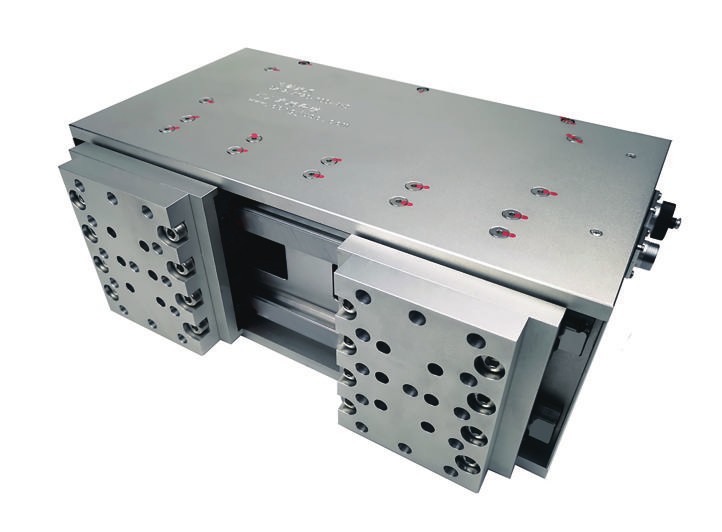
去年我们服务过一家位于东莞的3C电子装配企业,对方在升级自动锁螺丝工位时遇到一个典型难题:设备节拍要求单次往复行程在120毫秒内完成,但原有传动方案在高速段抖动明显,定位偏差一度超过0.05毫米,直接导致锁付不良率上升。类似的情况在广东的自动化产线上并不少见——当设备速度被不断推高,直线电机模组 加速度的匹配问题就会被放大,成为制约产能的关键环节。
这篇文章我们不谈空洞的概念,而是从工程落地的角度,聊聊加速度这个参数为什么值得被单独拿出来讨论,以及在广东这样制造业密集、产线迭代节奏快的区域,如何把直线电机模组的加速度能力真正用起来。
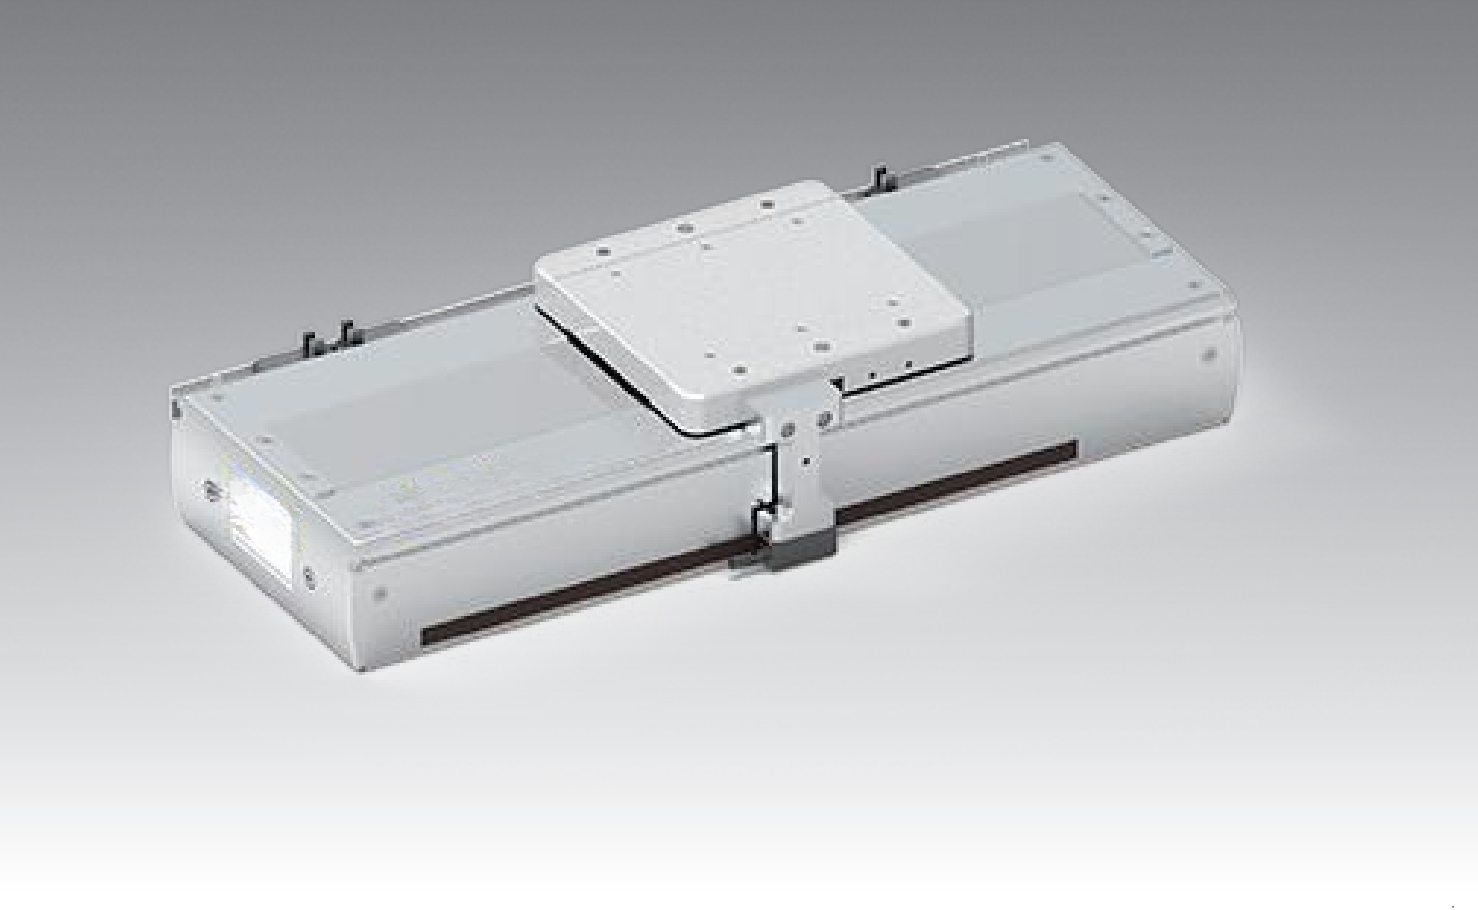
为什么直线电机模组 加速度是被低估的关键参数
很多工程师在选型时习惯先看行程、负载和重复定位精度,加速度往往放到才确认,甚至直接沿用供应商的推荐值。实际上,加速度决定了模组从静止到达目标速度所需的时间,也决定了整个运动曲线中速度平台的占比。在短行程、高节拍的工况下,加速度的影响甚至超过速度本身——因为行程太短,模组根本来不及跑到额定速度,整个动作几乎全部由加速和减速段构成。
直线电机加速度选型要点
还有一个容易被忽略的点:加速度与系统刚性、动子质量、导轨阻力之间存在耦合关系。同样的模组,负载增加或导轨润滑状态变化,实际可用的加速度就会下降。如果选型时只按样本上的理论值计算,现场调试时往往会发现响应跟不上、到位后有余振。因此在评估直线电机模组 加速度时,我们通常建议把有效加速度而不是峰值加速度作为判断依据,同时留出合理的裕量。
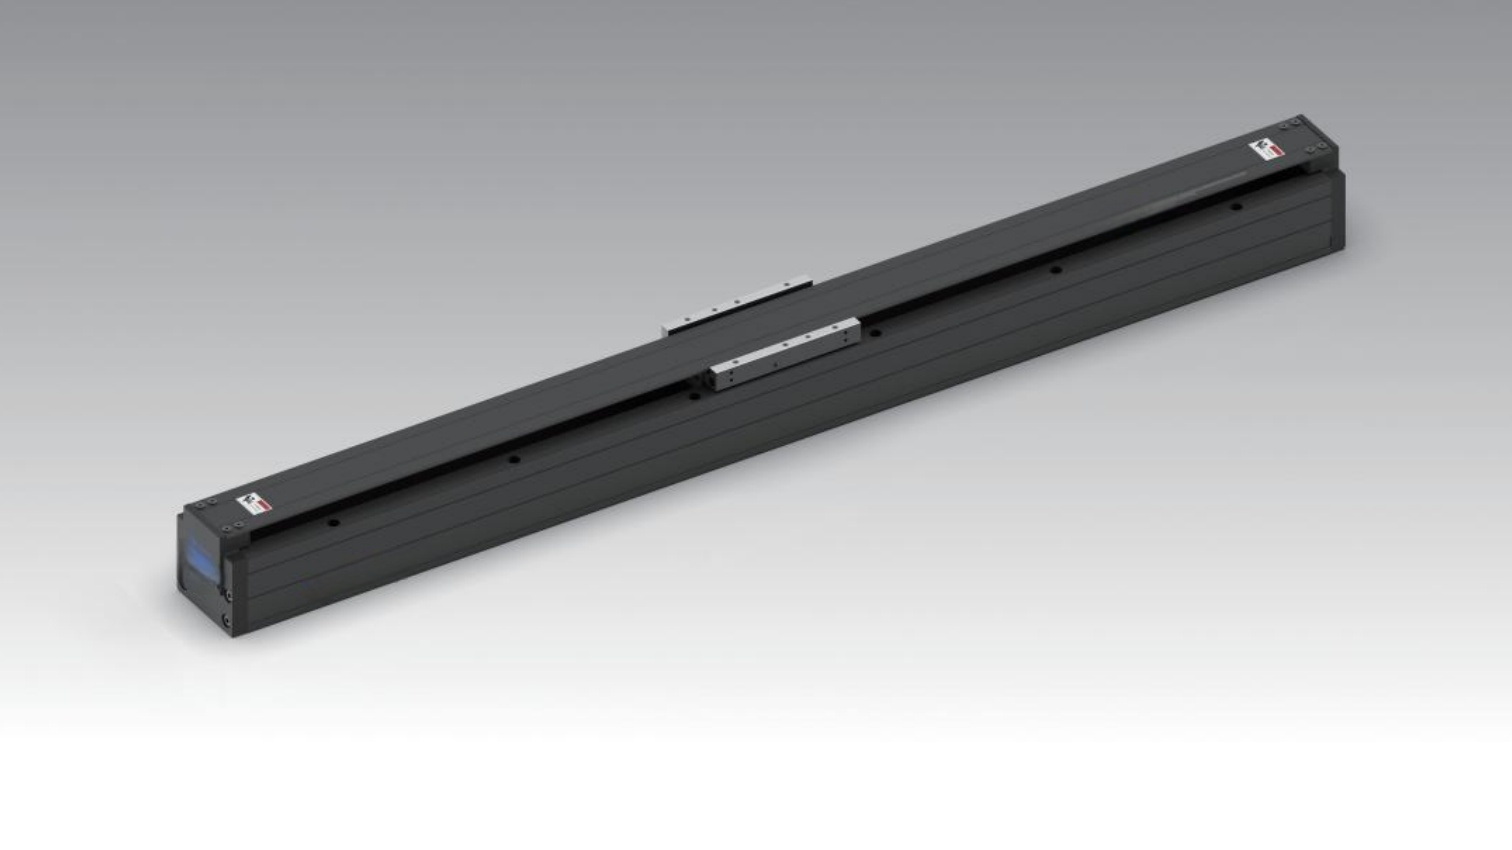
给广东制造企业的一点选型建议
加速度不是越高越好,而是要和企业自身的工艺节拍、精度要求、维护能力相匹配。盲目追高容易带来振动、发热和寿命问题,保守选型又会浪费设备潜能。比较务实的做法是:先明确工位的有效行程和允许的定位时间,反推出所需的平均加速度,再结合负载和刚性留出裕量,用样机或仿真验证运动曲线。
沃姆联科科技(上海)有限公司以福州为全球总部,上海为技术应用中心,东莞为运营服务中心,形成了覆盖长三角与珠三角的服务体系。我们建立了全生命周期远程技术支持机制,从选型规划、方案优化到运行指导都能提供对应支持,质保2年、常规交付周期约15天。如果贵司正在推进广东地区的产线提速项目,欢迎通过官网 www.wommergripper.com 了解产品资料,或致电 400-1828-518 与我们交流具体工况,我们会结合真实负载与节拍数据给出可落地的建议。