去年整理长三角产线改造资料时,一组数据让我们印象挺深:在浙江,3C电子、汽车零部件、新能源等制造企业里,末端抓取环节造成的停机,平均占到整条自动化产线非计划停机时长的两成左右。更值得追问的是,这些停机中相当一部分并非机器人本体故障,而是电爪没选对、没调准。
这背后是很有浙江特色的生产节奏——订单批量小、换型频繁,同一条线今天做这个规格,明天就换另一个型号。电爪是机器人与工件之间的接触点,行程、夹持力或通讯方式一旦和生产节拍对不上,整条线的柔性就卡在这只“手”上。所以聊浙江电爪的选型,绕不开对本地工况的具体拆解。
浙江电爪用得不顺手,问题常出在这几个细节
我们在浙江走访过不少做3C装配、机床上下料和汽车零部件加工的企业,发现电爪“装了却不好用”的情况,多半不是产品质量问题,而是前期把参数想得过于简单。机械臂选型时会反复核算负载和惯量,轮到电爪却容易只看开口尺寸。以下几类问题出现频率格外高:
- 行程余量留得太紧。工件尺寸稍有波动,或者定位有一两毫米偏差,就会抓空或顶到工件;前期留出合理余量,比事后加装检测传感器省事得多。
- 夹持力只有开合两档。薄壁件容易被压变形,重载件又容易打滑,真正需要的是可分段设定的夹持力,让同一只电爪兼顾不同材质与重量。
- 通讯方式跟产线控制器对不上。IO控制改起来麻烦,走总线又要重新布线,选型阶段把控制接口确认清楚,能省下几次返工。
浙江电爪选型痛点解析
这些问题单独看都不复杂,叠在一起却会把调试周期拉长。有条浙江的装配线因为夹持力不可调,工程师在参数上反复试了将近两周才回到正轨。
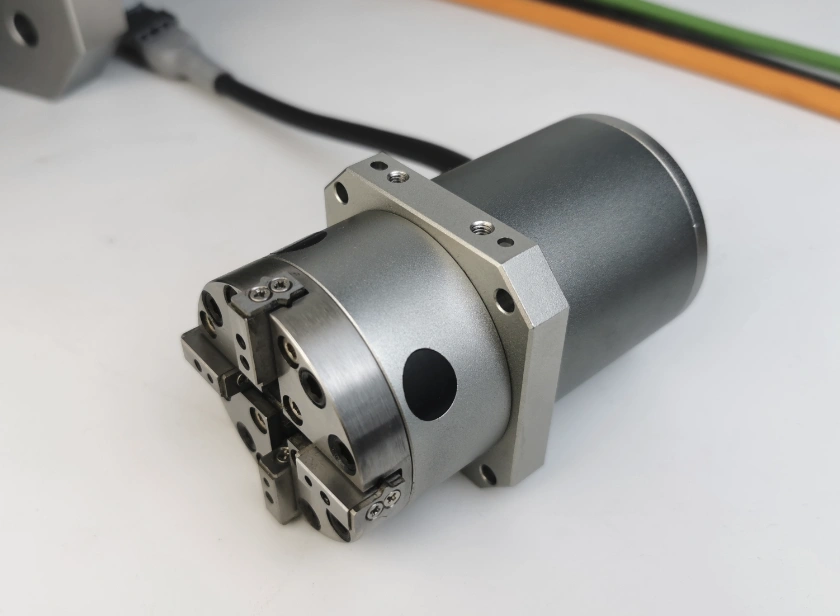
把浙江电爪用长久,靠的是选型之后的服务闭环
电爪不是装上就完事的部件,它要跟着产线一起演进。工件变了、节拍提了、产线扩了,夹爪的参数往往要跟着调。如果供应商只管发货,后续每次改动都要重新找人,时间成本会一点点堆起来。我们服务浙江客户时比较看重这一点:从选型核算到现场调试,再到后期运维,尽量让客户在一个窗口里把问题解决掉。
沃姆联科科技(上海)有限公司以福州为全球总部,上海作为技术应用中心,正好覆盖长三角的响应需求。团队在电动伺服夹爪、机器人快换装置和精度浮动补偿模块上都有积累,能按具体工况做定制化末端执行器方案。如果您正在为浙江产线的抓取环节做规划,欢迎致电400-1828-518交流,或访问 www.wommergripper.com 了解详情。把电爪这只“手”选对、调好,柔性制造里的很多问题其实会迎刃而解。