
在苏州工业园区的一家3C电子组装厂里,一条装配线每天要完成近十万次微型零件的取放动作,而承担这些动作的末端执行器,往往只是一个巴掌大小的微型平行电动夹爪。过去两年我们走访苏州、昆山、吴中等地数十条自动化产线,发现一个反复出现的现象:超过六成的节拍损失与偶发掉件问题,根源并不在机器人本体,而是出在夹爪的选型与调校环节。这个常被当作"小配件"的部件,实际上直接决定了整线的稳定性与良率表现。
苏州的制造业密度高、产品迭代快,产线往往每隔几个月就要换型,这对末端执行器提出了更苛刻的要求。当零件从5毫米缩到2毫米、当工位间距被压缩到不足30毫米,原本够用的气动夹爪开始显得笨重而迟钝。微型平行电动夹爪正是在这样的场景下被越来越多苏州企业纳入方案清单。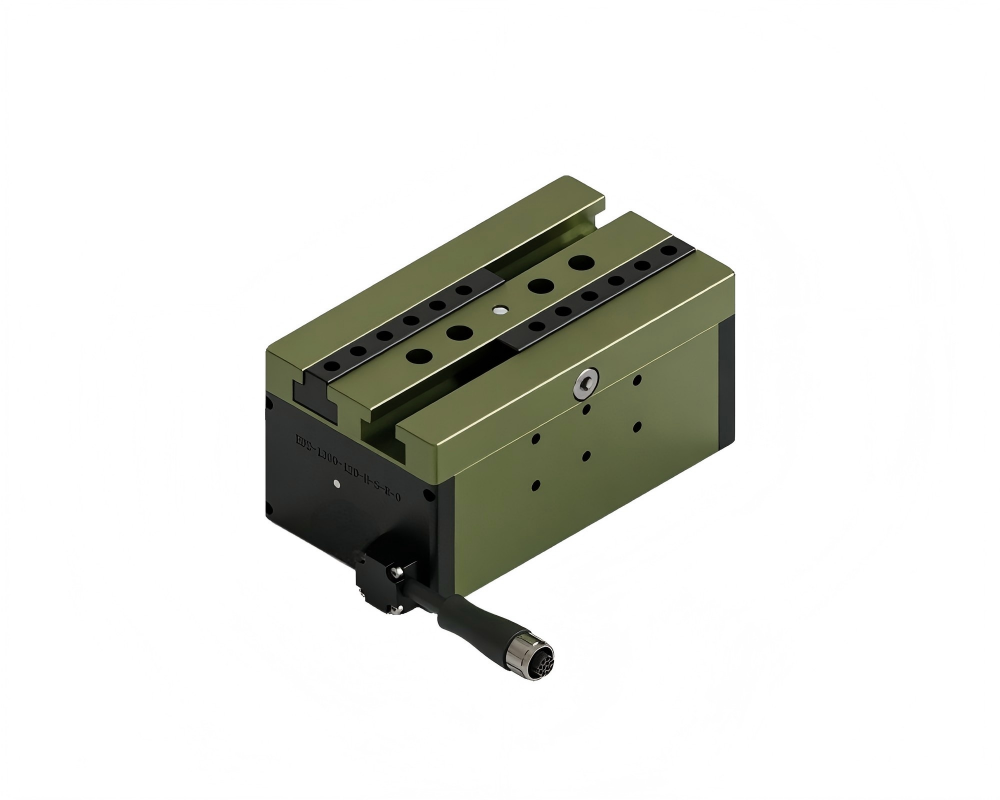
苏州微型平行电动夹爪为何在窄空间里频频"卡壳"
很多工程师在改造初期会直接沿用旧方案,把大气缸换成小气缸,结果发现力控精度跟不上,夹持力忽大忽小。微型零件本身刚性弱、表面易划伤,一旦夹持力波动超过0.5牛,就可能出现压痕或滑落。再加上部分工位需要同时兼容两种以上规格的工件,固定行程的夹爪只能靠人工更换工装,换型时间被拉长到十几分钟。
苏州产线夹爪选型痛点
另一个常见误区是忽视通讯兼容性。产线上的控制器品牌繁杂,若夹爪只支持单一协议,现场就得额外加装转换模块,不仅增加故障点,也让调试周期从半天拖到两三天。这些看似细碎的问题叠加起来,终表现为节拍上不去、良率上不来,而这恰恰是苏州众多精密制造企业难接受的成本。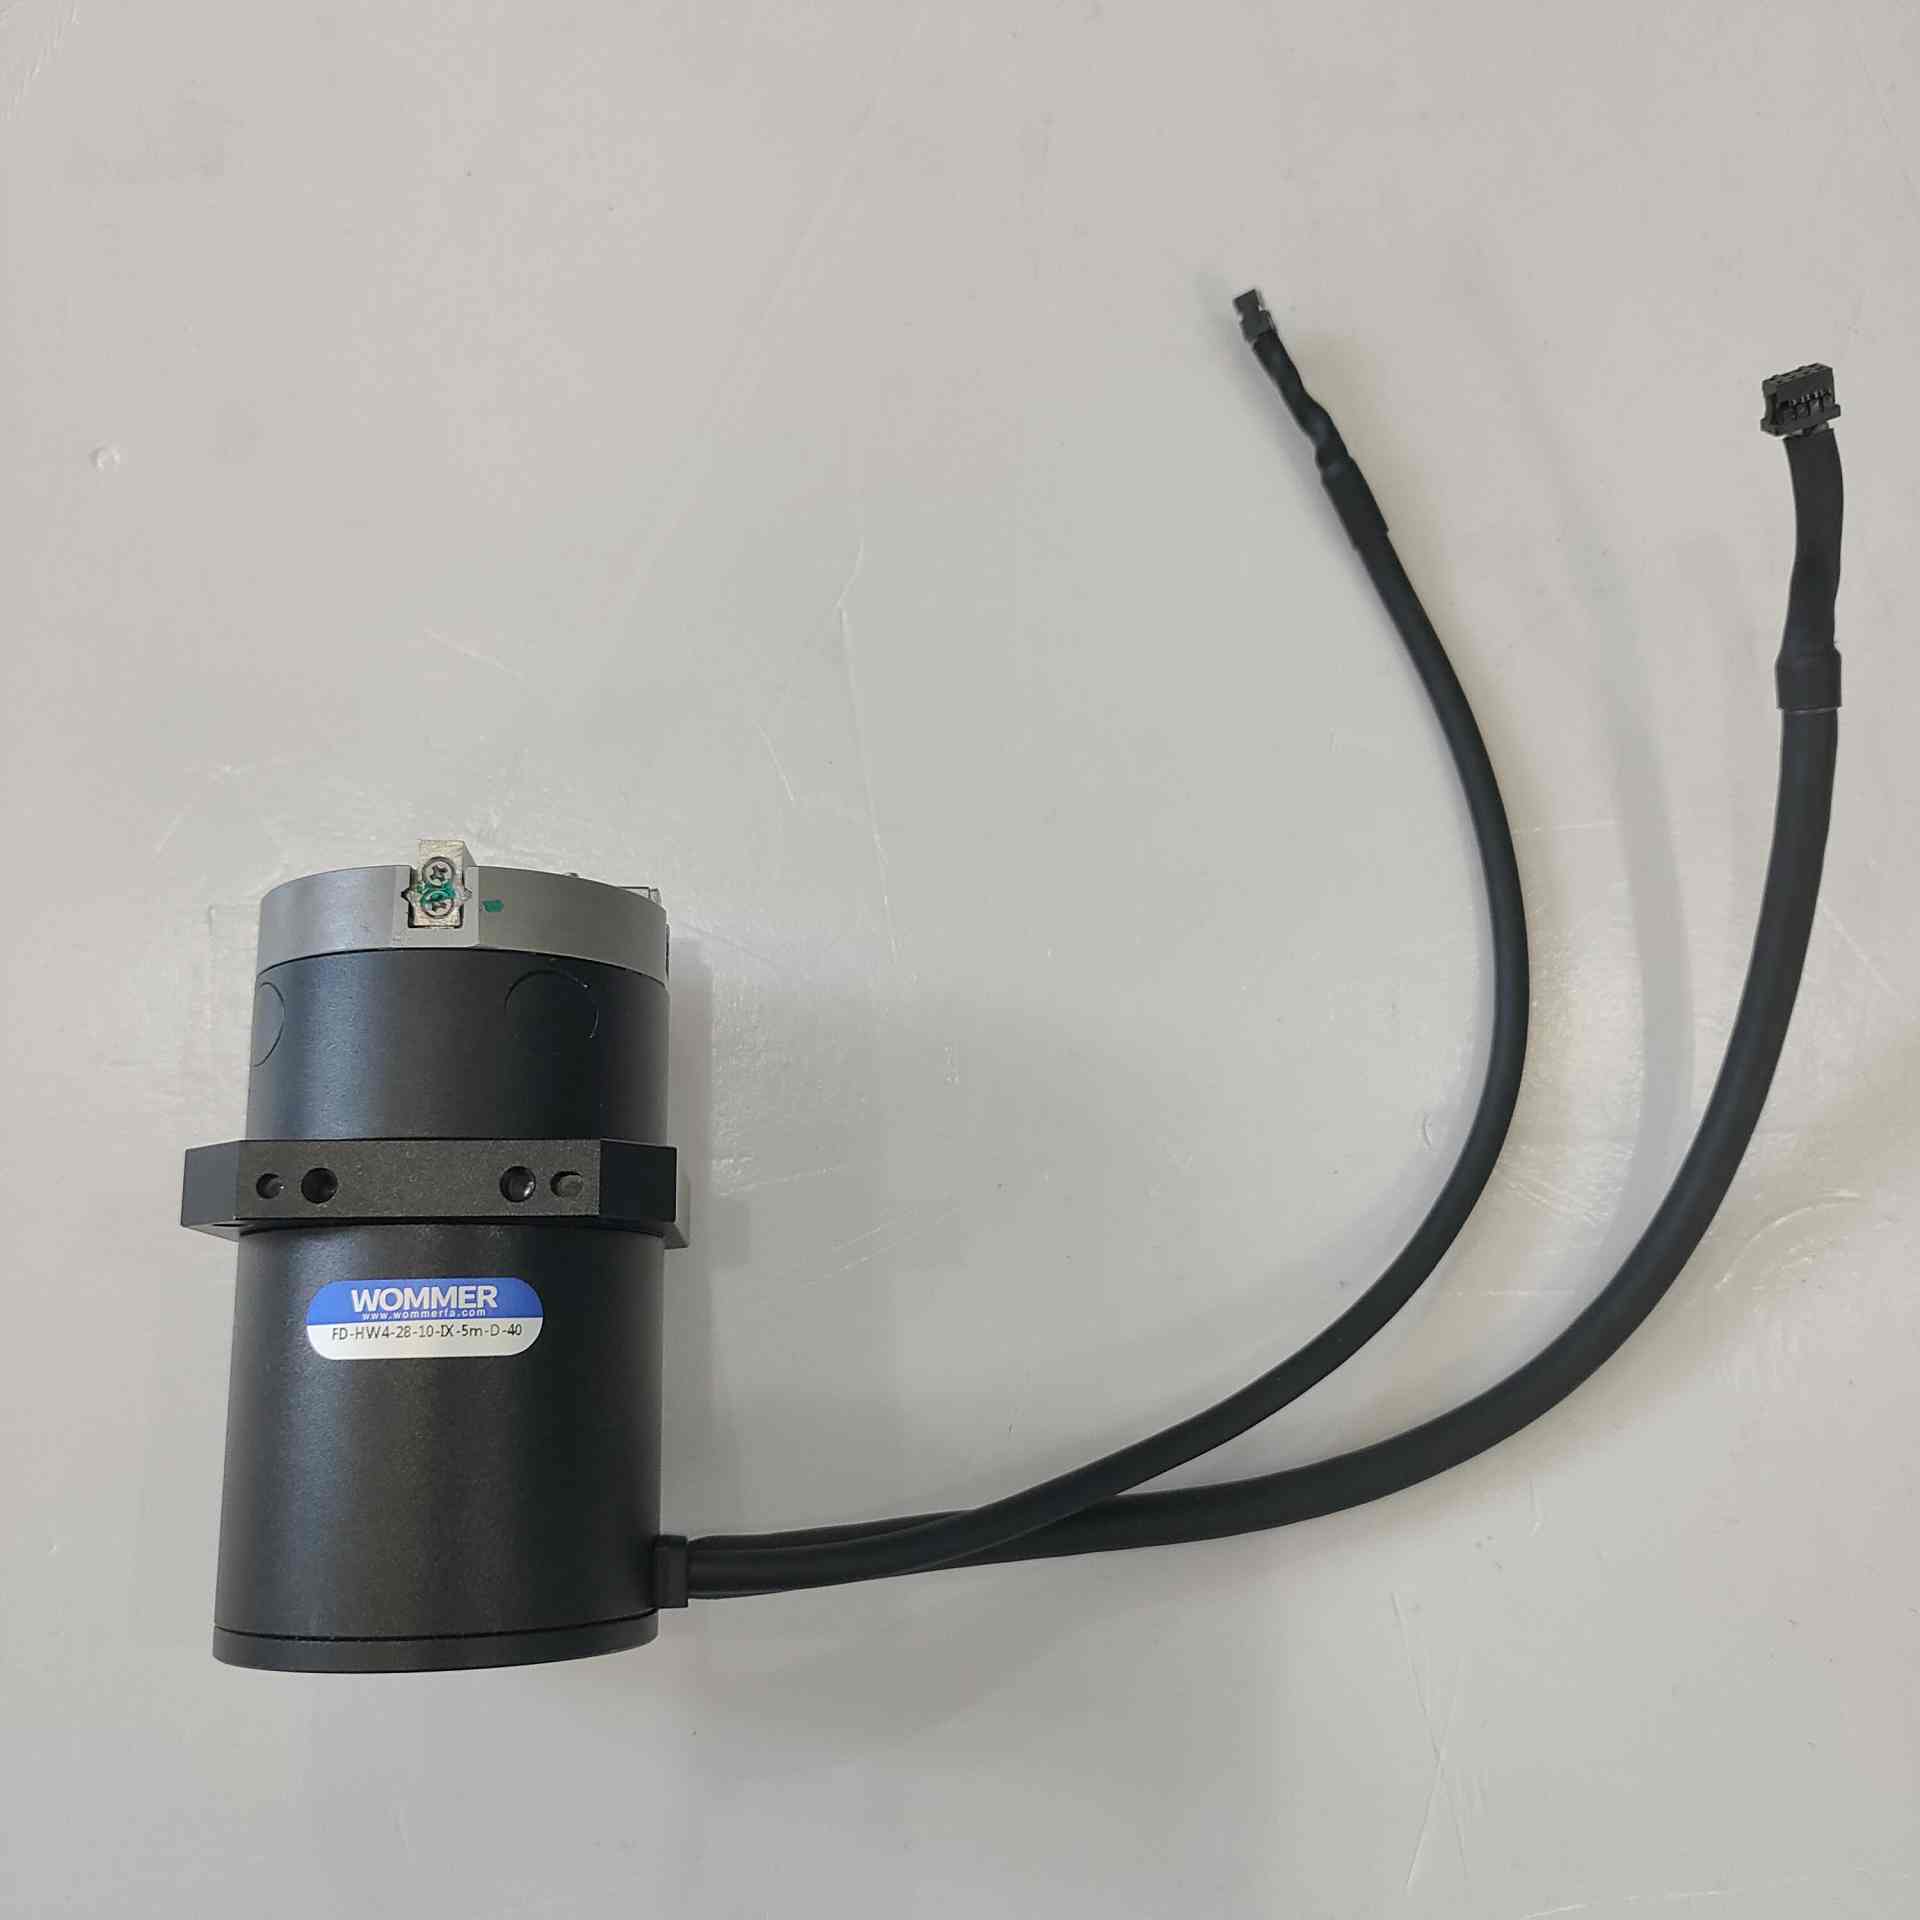
让微型平行电动夹爪真正融入苏州产线的几点建议
建议在项目前期就把末端执行器纳入整体节拍测算,而不是等机器人选好后再补配。同时,尽量要求供应商提供样机试夹与现场验证,用真实工件跑够一定循环次数,再决定批量方案。后期运维方面,建立夹爪参数档案,记录每套工位的行程、力值与保养周期,可以显著降低换型调试的沟通成本。
沃姆联科科技(上海)有限公司坚持"以技术应用为核心、以客户需求为中心",提供选型规划、方案优化、运行指导与运维支持的一站式远程技术服务,产品在3C电子、汽车零部件、新能源等行业均有成熟应用。如需了解微型平行电动夹爪的具体规格与适配方案,可致电400-1828-518,或访问官网 www.wommergripper.com 查看产品资料,我们位于上海市松江区蔡家浜路450号微衡商务中心8501的技术团队将为您提供针对性建议。



