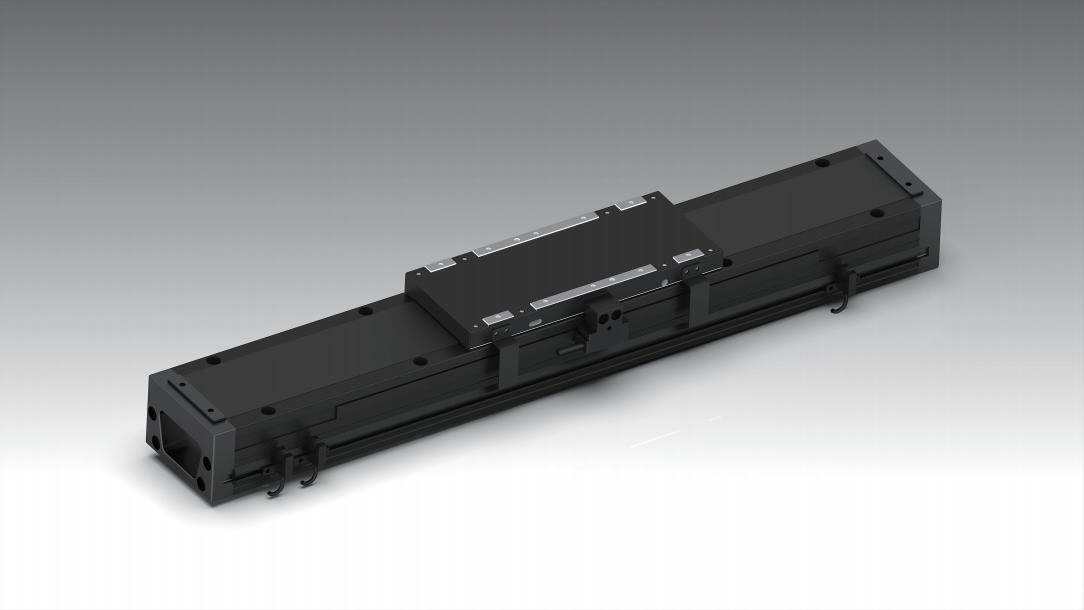
我们在做产线回访时,常听到设备工程师提到一个现象:同样是标称峰值加速度2G的直线电机模组,装到另一台设备上,实际跑起来往往只能稳定在1.2G到1.5G之间,再往上加就出现振动、过流报警或者定位超差。这不是厂家参数虚标,而是加速度这个指标从来不是模组单独决定的,它和负载质量、导轨刚性、驱动器匹配、末端工装重量都绑在一起。在江苏这片制造业密集的区域,3C电子、锂电、光伏、汽车零部件产线对节拍的要求越来越紧,加速度往往就是决定产能的那一环。
这篇文章不谈空泛的概念,我们结合实际调试经验,把江苏直线电机模组加速度这件事拆开讲清楚:为什么参数表上的数字到了现场会打折,哪些环节值得优先优化,以及怎样把加速度真正转化成稳定的产出节拍。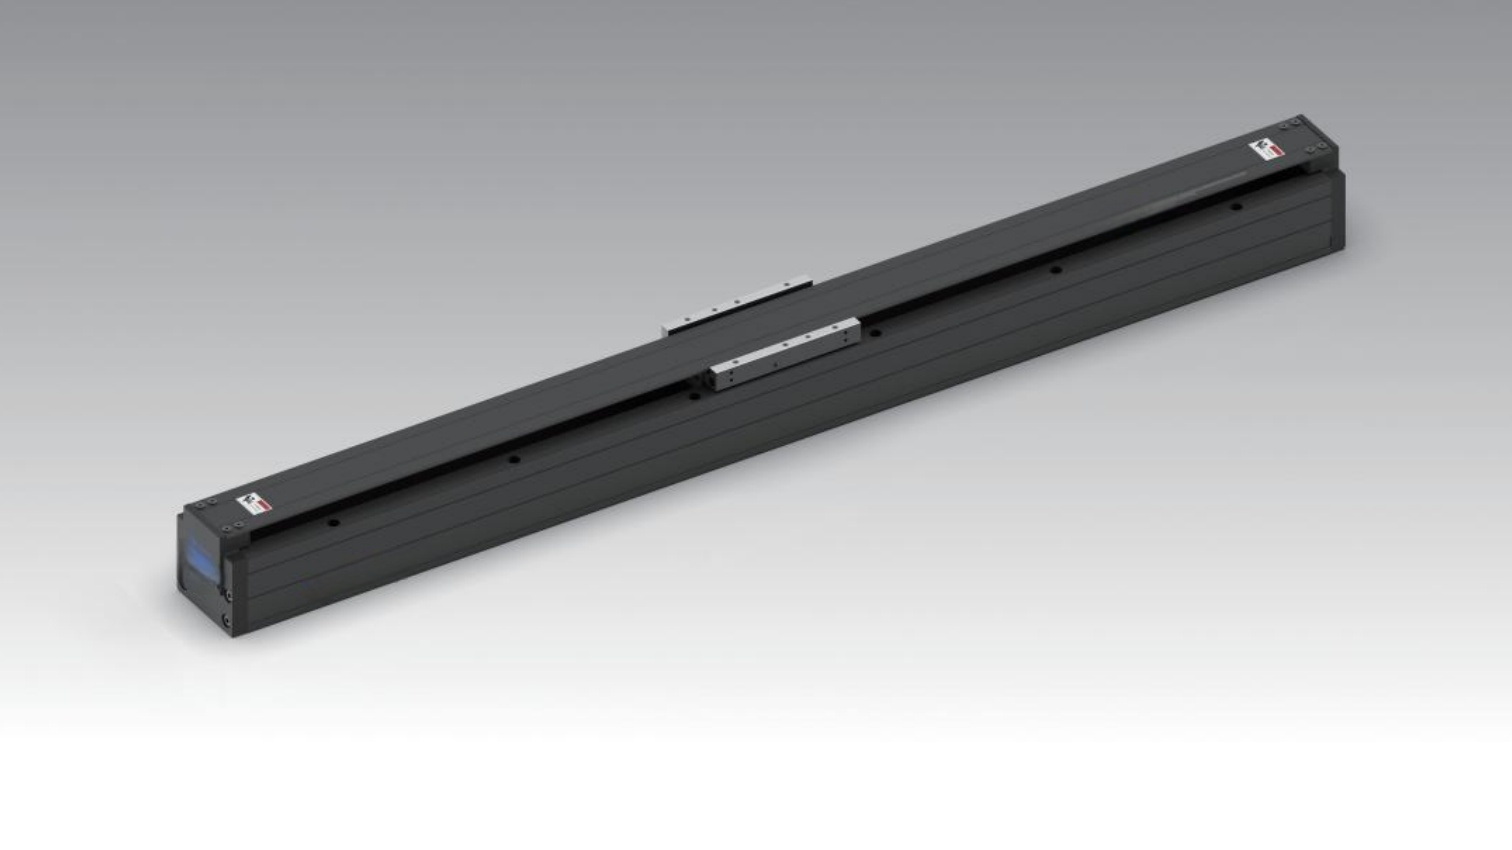
江苏直线电机模组加速度打折,问题多半出在“总质量”上
从物理公式看,加速度等于推力除以运动总质量。很多选型只算了动子自重和工件重量,却忽略了末端执行器、转接板、拖链线缆、气管接头这些“附件”。一个气动夹爪加上金具支架轻松就有一公斤多,装到轻量动子上,等于把分母直接抬高了一大截,加速度自然被摊薄。这也是为什么同一台模组换一种夹持方案,节拍表现会完全不同。
直线电机加速度打折原因
另一个常被忽视的是推力余量。峰值推力只能在短时间、低占空比下使用,连续往复搬运的工况下要看连续推力。江苏不少做多工位循环搬运的客户,一开始按峰值推力算加速度,跑了两小时就出现过热降额,节拍反而更不稳。我们的建议是给推力留出至少三成的余量,把加速度设计在可持续输出的区间内,再谈提速。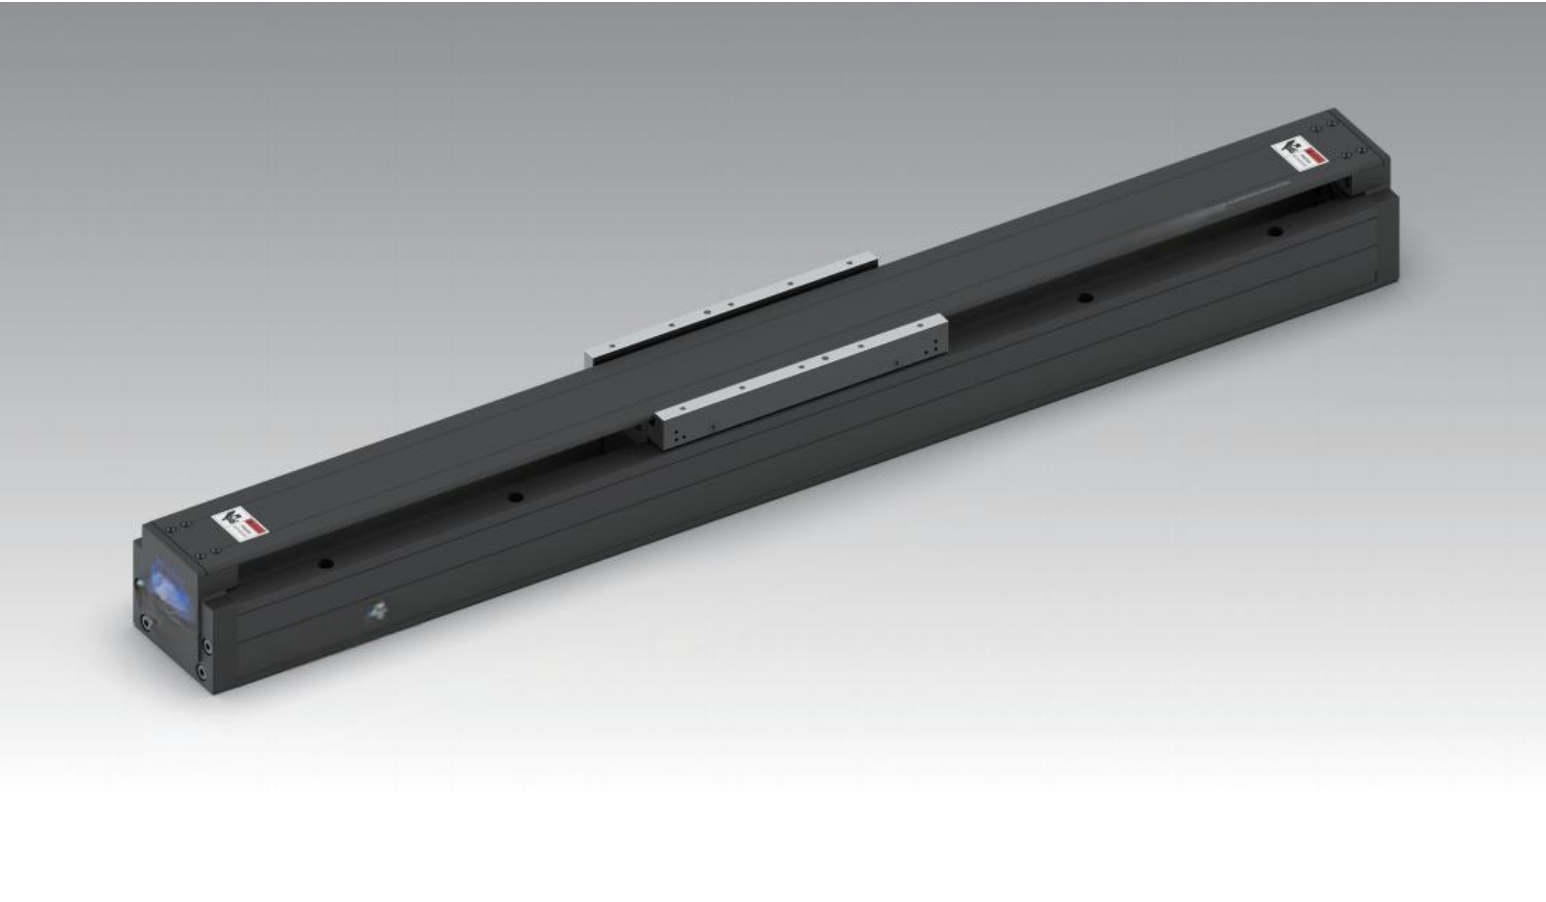
把加速度变成稳定产能,靠的是选型、调试和长期支持
加速度的优化从来不是一次性的参数调优,而是选型、装配、调试、运维的闭环。前期算准总质量和推力余量,中期把末端工装和反馈系统匹配好,后期靠稳定的技术支持快速响应异常,这三步缺一环,加速度就会在量产阶段慢慢“掉下来”。沃姆机器人坚持“以技术应用为核心、以客户需求为中心”,建立了覆盖全生命周期的远程技术服务体系,从选型规划到运行指导、运维支持都可以对接,产品提供两年质保,常用方案的交付周期可控制在15天左右。
对江苏的制造企业来说,产线节拍的每一秒都直接对应产能和成本。与其在参数表上比加速度数字,不如回到自己的工况:负载有多重、行程有多长、末端工装怎么设计、连续运行多久。把这些算清楚,再配合可靠的模组与末端执行方案,加速度才会真正变成看得见的产能提升。如需进一步沟通方案,可致电 400-1828-518 或前往上海市松江区蔡家浜路450号微衡商务中心8501交流。