去年我们协助一家做精密连接器装配的企业调试产线,对方给出的节拍目标很明确:单工位循环时间要从1.15秒压到0.85秒以内。现场排查下来,瓶颈并不在机械臂本体,而是直线电机模组加速度跑不满设定值——控制器指令给到3G,实际响应只做到2.2G左右,省不下来的时间几乎全耗在起步和刹车段。后来我们对推力余量、动子质量、导轨预压和驱动器参数做了一轮系统梳理,节拍才稳稳落到0.82秒。
这个场景其实很典型。加速度不是样本参数表上一个孤立数字,它背后牵着推力、惯量、结构刚性、驱动带宽一整条链路。不少北京的用户在选型阶段只盯着峰值推力,设备装好才发现加速度一提就抖、一定位就超调,实际节拍反而比原来更慢,调试周期也被拉长。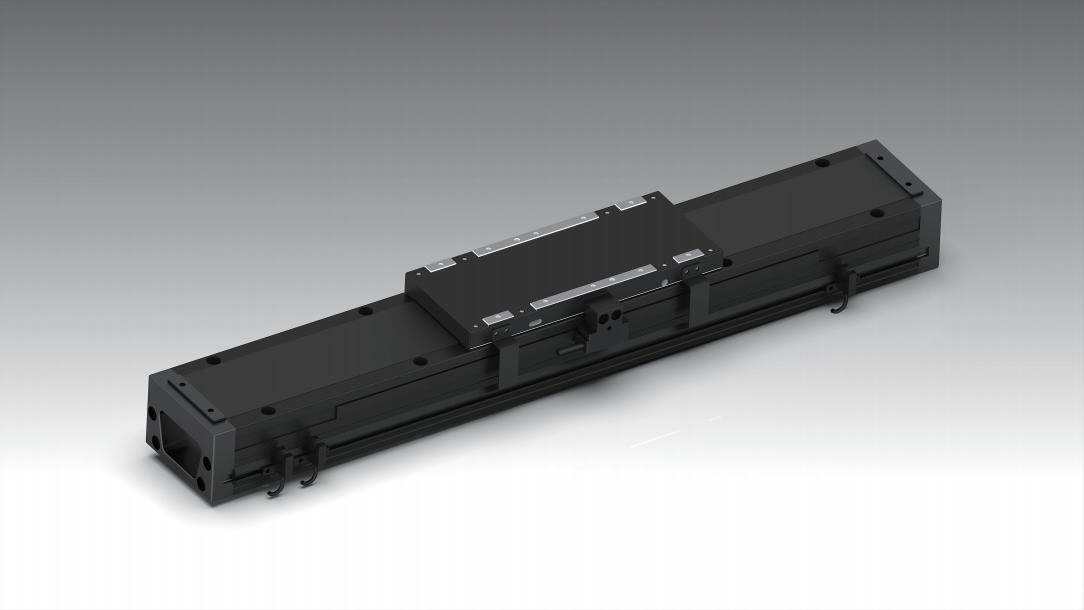
北京直线电机模组加速度跑不满,问题通常藏在这几处
我们复盘过多条节拍不达标的产线,发现加速能力被"吃掉"的原因高度集中,基本可以归到下面三类:
- 推力与负载惯量不匹配。很多方案按额定推力选型,没有为加速段留出足够余量,一旦加减速频繁,驱动器就进入限流保护,加速度自然上不去。
- 机械刚性拖后腿。底座薄、导轨预压不足、动子与负载连接件悬伸过长,都会在启停瞬间产生形变和振动,控制系统只能被迫降加速度来换取稳定。
- 驱动器参数没有整定到位。电流环带宽、速度环增益、前馈系数如果只是套用默认值,位置指令和实际响应之间会存在明显滞后,看起来像"加速度不够",本质是跟随性差。
直线电机加速度不足的三大症结
把这三条对齐之后再去调机,往往不需要更换硬件就能把加速度往上抬一档。反过来,如果只改参数不动机械结构,短期能跑出好看的数据,长时间运行后精度衰减会很明显。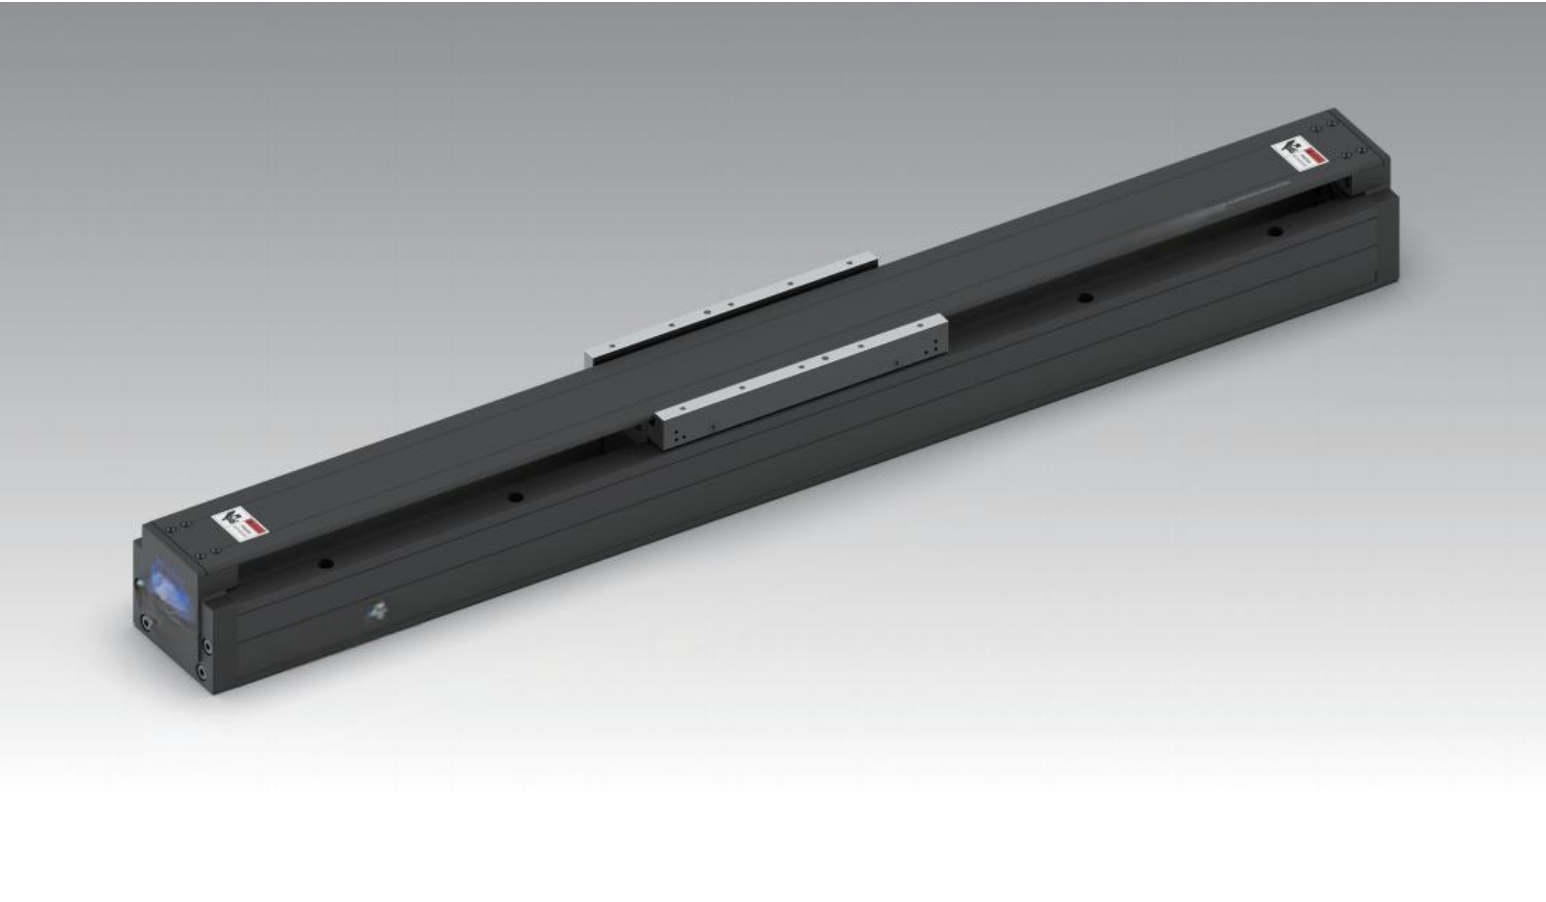
给北京用户的几点落地建议
提速这件事,建议按"先测刚性、再算推力、后调参数、看末端"的顺序推进,每一步都留下数据记录,方便后续换型时复用。同时别忘了把售后响应纳入考量,直线电机模组一旦出现加速度衰减,排查往往需要原厂技术支持介入,响应快慢直接影响产线停机时长。沃姆机器人建立了全生命周期远程技术服务体系,从选型规划、方案优化到运行指导和运维支持都可以对接,全国服务热线400-1828-518,官网 www.wommergripper.com 上也有详细的产品资料可以参考。把加速度、精度和末端稳定性一起规划好,北京本地的自动化产线才真正跑得又快又稳。