去年下半年,我们在浙江宁波一家汽车零部件工厂做回访时,对方设备科长给我们看了一组对比数据:同一台协作机器人,换装不同品牌的伺服电动夹爪后,产线末端装配工序的良率从96.3%波动到99.1%。问题的核心不在机器人本体,而在于夹爪的重复定位精度——这个看似只有零点零几毫米的参数,正在成为浙江大量自动化产线效率与品质的隐形分水岭。对于3C电子、新能源、精密装配等对位置一致性要求苛刻的场景,选对一台高重复定位精度的伺服电动夹爪,往往比换一台更贵的机器人更。
伺服电动夹爪重复定位精度到底在衡量什么
很多人一次接触这个参数时,会把它和定位精度混为一谈。定位精度指的是夹爪从指令发出到实际到达目标位置的准确程度,而重复定位精度衡量的是:夹爪多次执行同一开合指令后,每次实际停止位置之间的一致性。换句话说,它考验的不是“一次做对的能力”,而是“一万次都做对同一件事的稳定性”。在浙江大量面向出口订单的精密制造产线上,这种稳定性直接决定了批量产品的一致性。
伺服电动夹爪精度关键
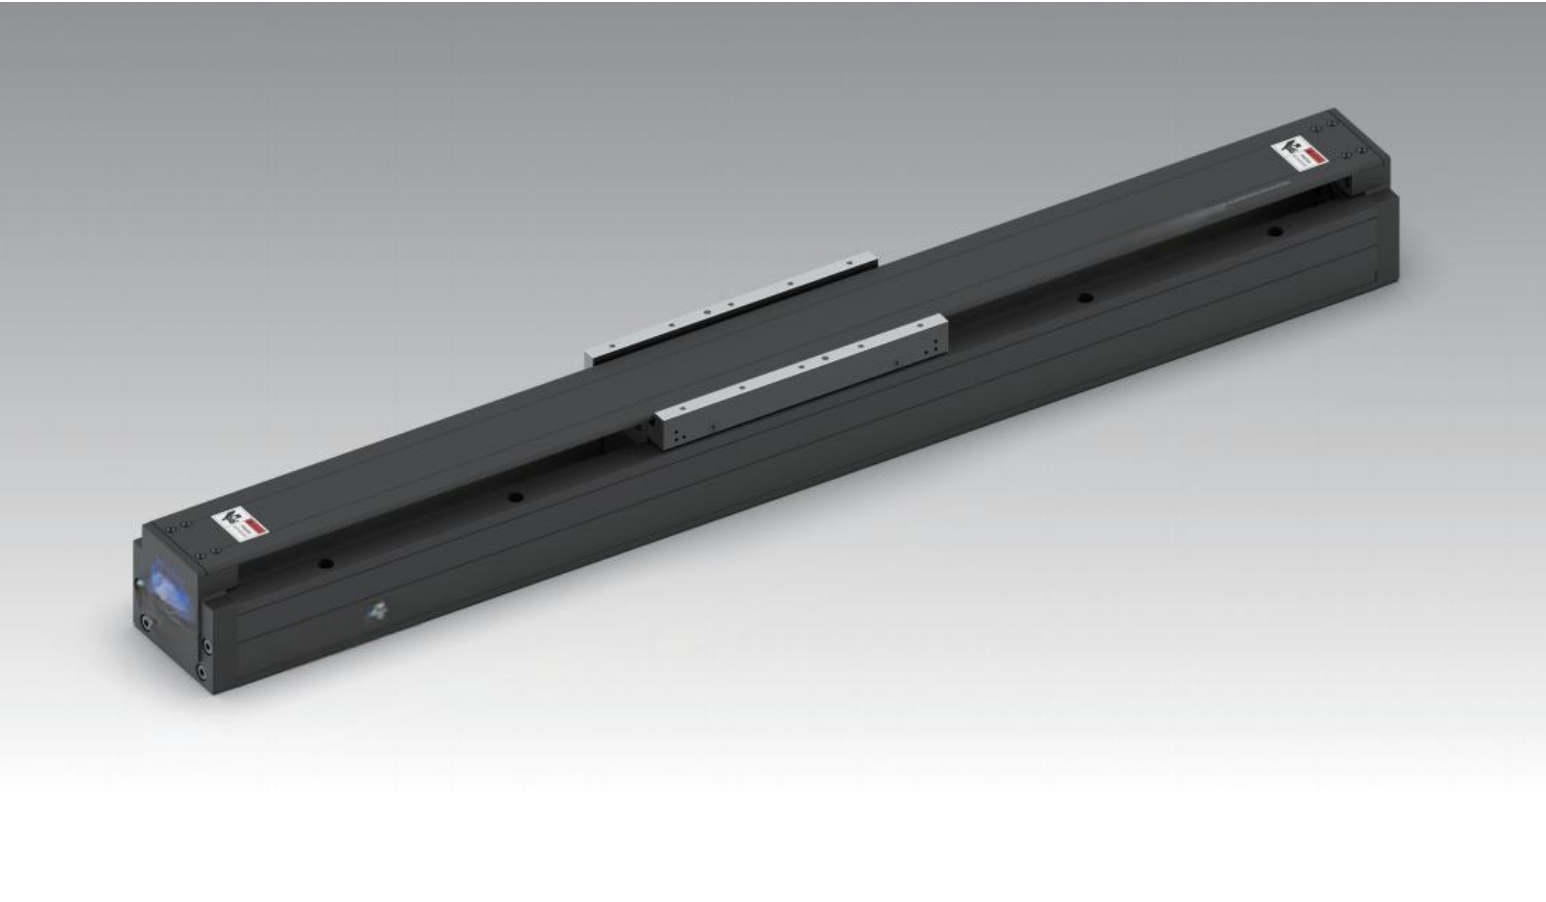
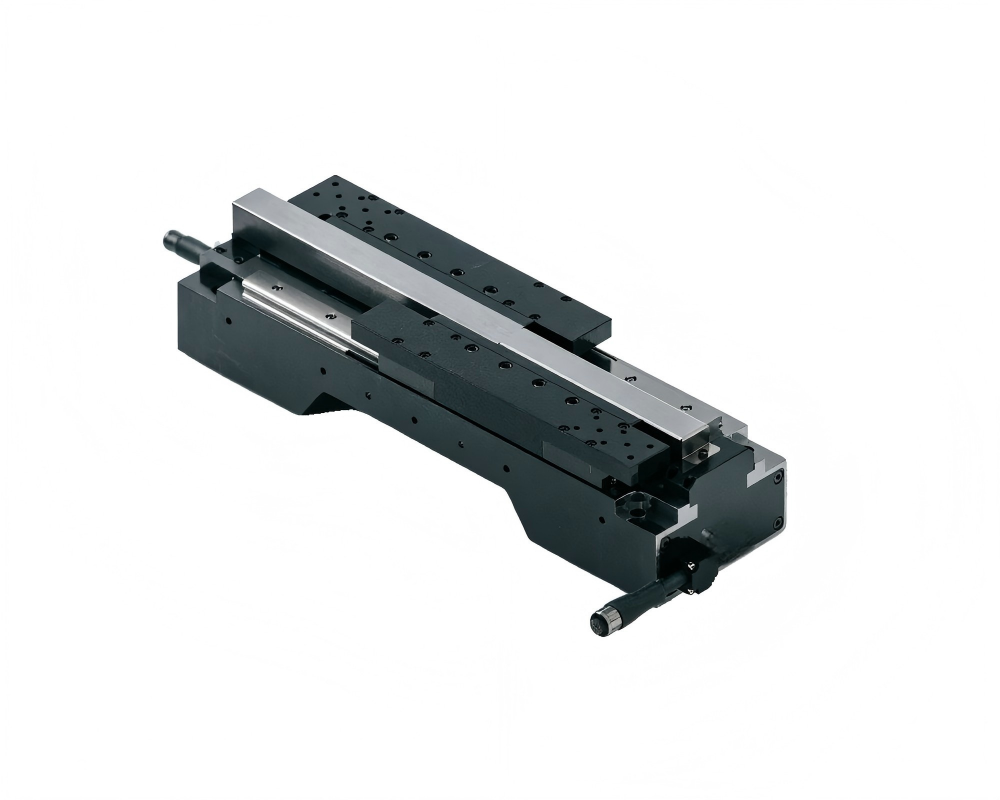
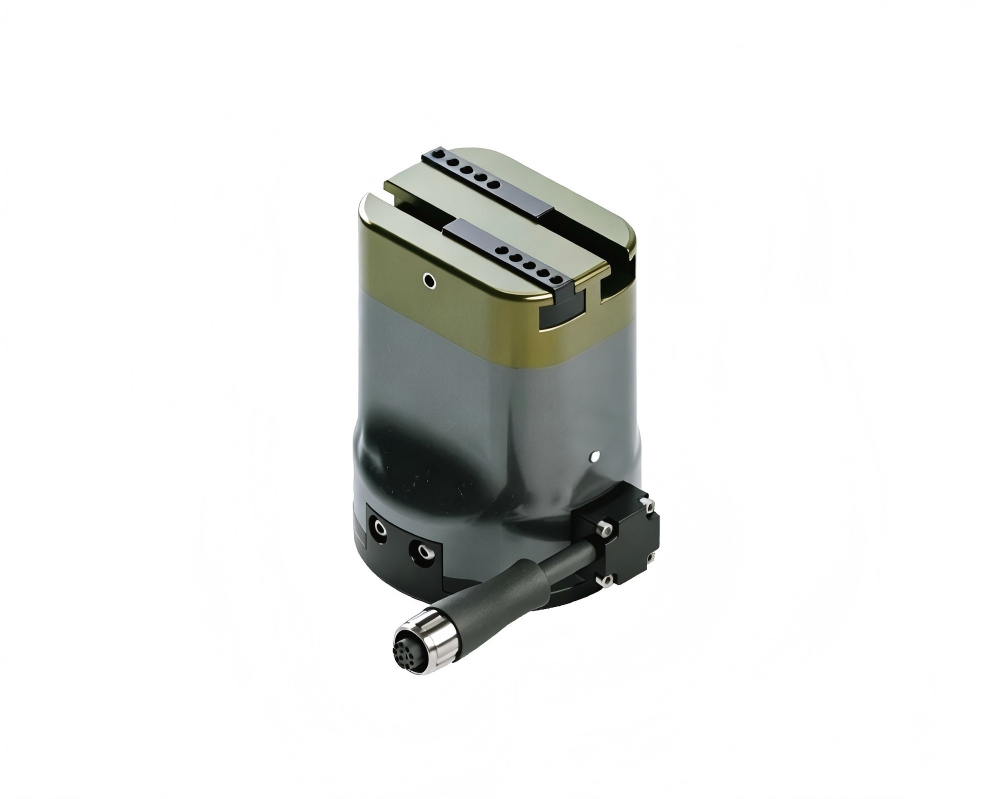
以常见的伺服电动夹爪为例,重复定位精度通常以±0.02mm、±0.05mm等数值标注。数值越小,意味着夹爪每次张开到同一位置时的偏差越小。对于夹取微型连接器、锂电极片、精密齿轮等工件,0.02mm的偏差可能造成夹偏、划伤甚至装配失败。而影响这一参数的因素很多:伺服电机的编码器分辨率、传动机构的背隙、夹爪本体的刚性、甚至控制算法的补偿能力,都会在每一次开合中叠加成终的位置偏差。
选对精度等级,让浙江产线的柔性升级少走弯路
对于正在规划自动化升级的浙江制造企业来说,不必盲目追求极限参数,而是根据工件公差、节拍要求和换型频率来匹配重复定位精度等级。我们的经验是:3C电子和精密装配场景建议优先考虑±0.02mm至±0.03mm区间的产品;新能源和汽车零部件场景可在±0.05mm左右寻找兼顾效率与成本的方案;而机床上下料、仓储物流等场景,精度需求相对宽松,更应关注夹爪的负载能力和防护等级。
沃姆机器人聚焦工业机器人、协作机器人与人形机器人末端夹持与抓取应用,以福州为全球总部,上海为技术应用中心,东莞为运营服务中心,辐射长三角核心智能制造区域。我们主营的电动伺服夹爪、气动夹爪、快换装置及精度浮动补偿模块,已经广泛应用于浙江多个行业的自动化产线。如果您正在为产线精度波动或换型调试周期长而困扰,欢迎致电400-1828-518交流,或访问www.wommergripper.com了解更多技术资料。我们相信,把重复定位精度这个基础参数做扎实,柔性智能升级才能走得更稳。