
在苏州工业园区一家3C电子代工厂的装配线上,我们见过这样一个场景:同一个工位要抓取连接器壳体、屏蔽罩和塑胶支架三种物料,尺寸、材质、形状都不一样,换型频率还很高。原来使用的两指夹爪面对这种工况,要么夹不牢出现掉落,要么在塑胶件表面留下明显压痕,工程师只能安排人工在旁边随时补位。这类情况并非个例,苏州制造业正从大批量标准化生产向多品种、小批量、快换型转变,末端执行器的适配能力正在成为整线效率的一道瓶颈。
也正因如此,四指伺服电动夹爪开始被越来越多苏州的自动化集成商和设备厂纳入选型清单。它并不是简单地把两个手指变成四个,而是把抓取方式从"两点夹紧"变成"多面包络",把控制方式从"开合到位"变成"位置、速度、力矩可编程"。理解这一点,才能真正看懂它在柔性产线中的价值。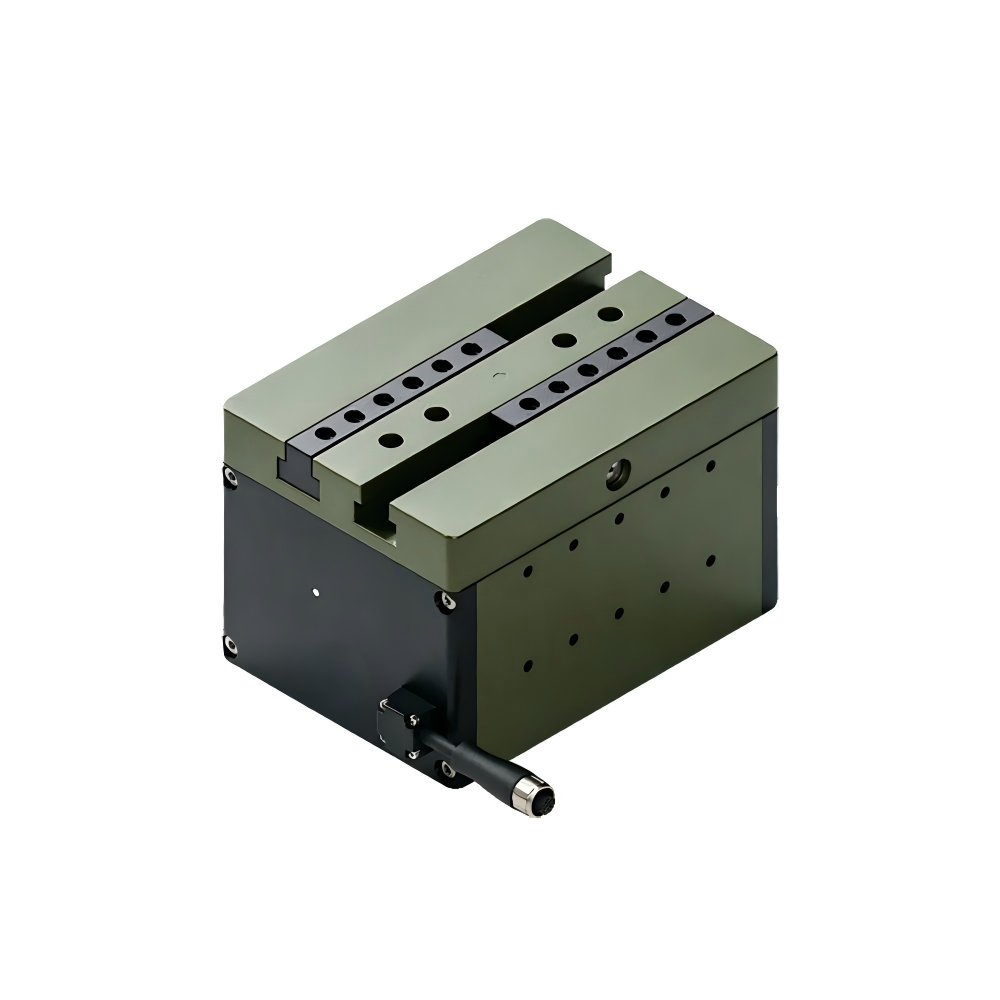
苏州产线的抓取难题:两指夹爪为什么越来越吃力
苏州的电子制造、汽车零部件和新能源产业有个共同特征:产品迭代快、物料种类杂、客户对表面质量要求高。两指夹爪靠两点接触提供摩擦力,抓取异形件时接触面积小,受力集中,轻则夹不稳,重则压伤工件。遇到薄壁件、易碎件、表面处理件,工程师往往只能降低夹紧力,而这又会带来掉落风险。
四指夹爪破解柔性产线难题
另一个隐形损耗是换型时间。产品切换时,气动夹爪需要更换指爪、调整气压、重新对位,动辄耗费几十分钟甚至数小时。在多品种混线生产的车间里,这部分时间累积起来相当可观。抓取方式不升级,柔性化就很难真正落地。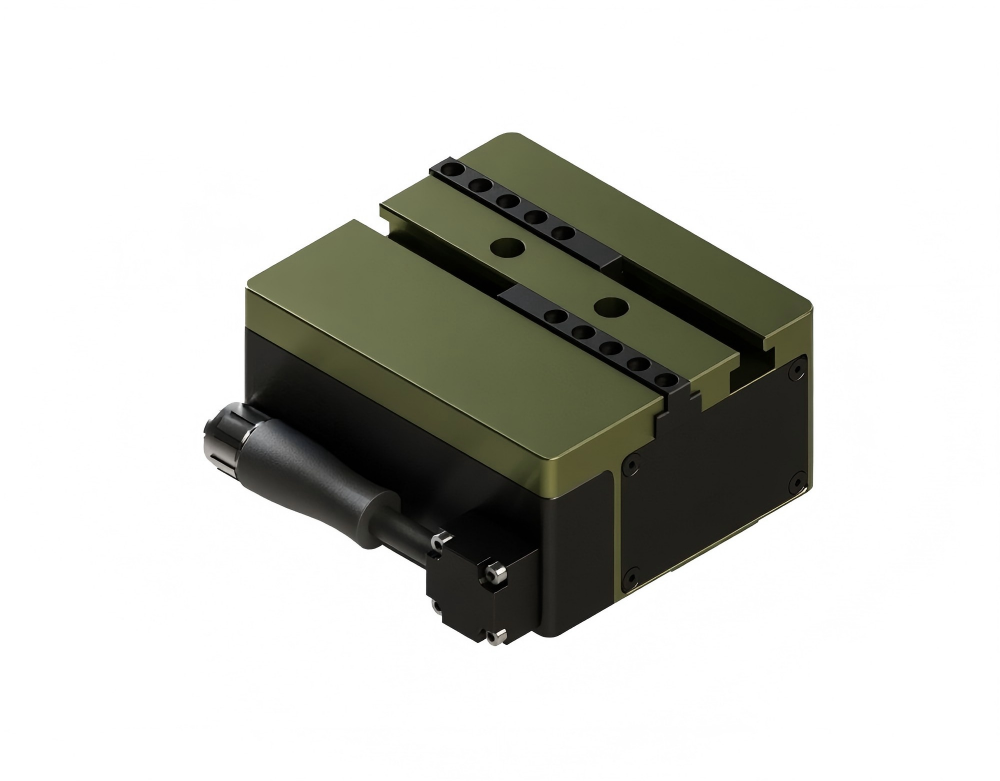
落地建议:把夹爪当成产线能力的一部分来规划
给出几点实际建议:
- 先梳理物料谱系,把尺寸、重量、材质、表面要求列成清单,再反推夹爪行程与力控范围,避免只按单一产品选型。
- 把换型时间计入评估指标,程序化换型带来的效率改善,往往比夹爪本身的采购差价更值得关注。
- 确认供应商能否提供方案优化与运维支持,末端执行器是易损件集中的部件,后期服务响应速度直接影响产线停机时长。
- 优先选择能够提供样件实测的供应商,纸面参数与实际抓



