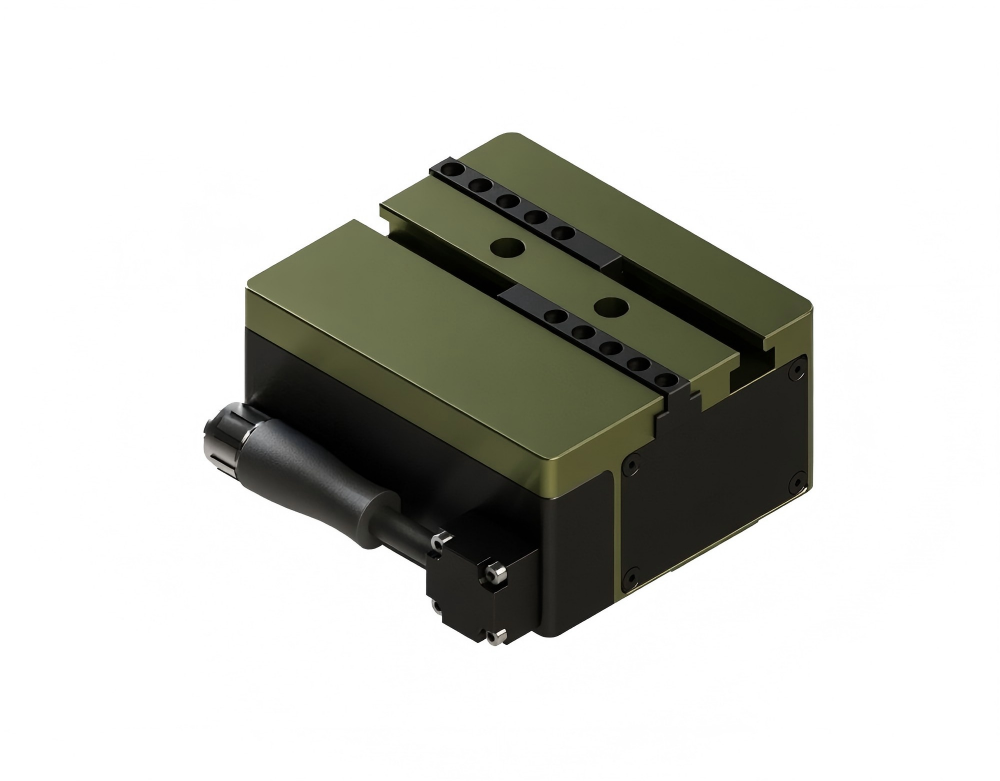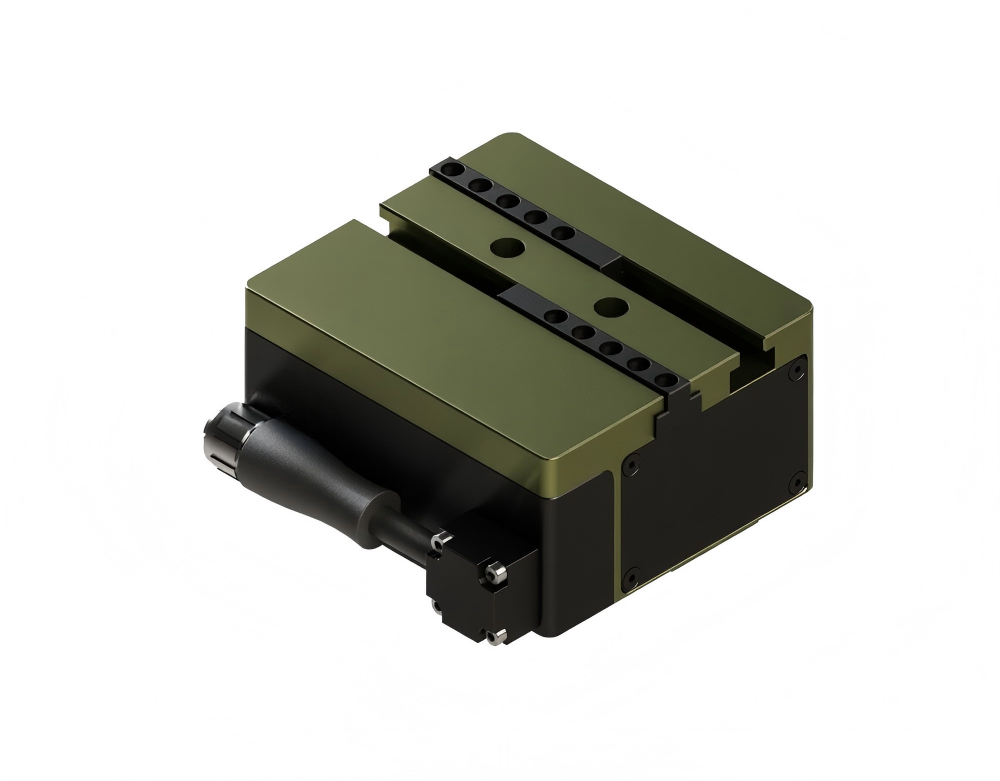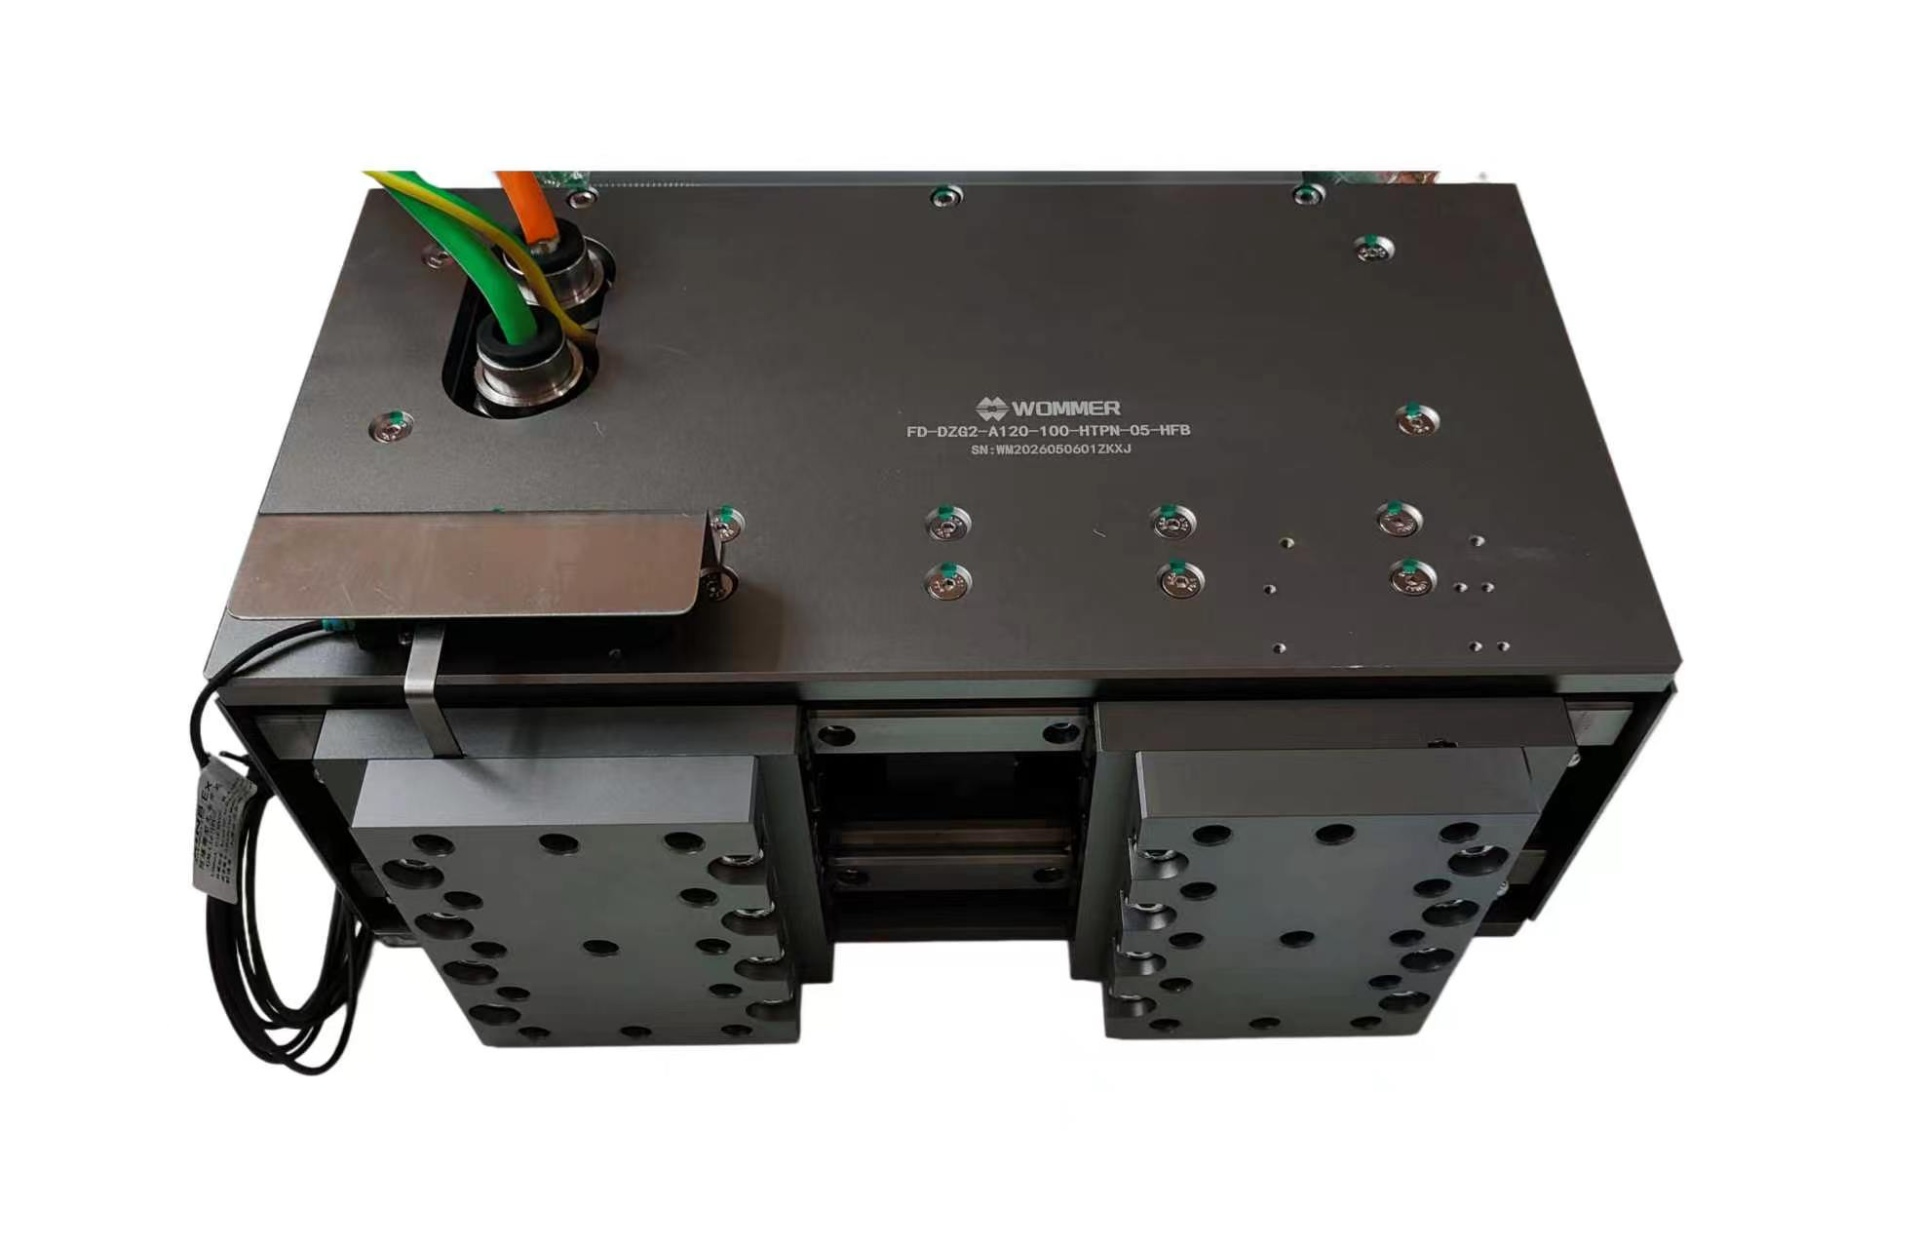
在浙江宁波一家汽车零部件工厂的装配线上,一批批精密传感器外壳正等待检测工位完成一道压装工序。过去,这里依赖气动夹爪配合机械限位,操作工需要反复用塞尺确认压装深度,一个班次下来疲惫不堪,压装不良率仍徘徊在3%左右。引入检测工位伺服力控夹爪后,夹爪在压装过程中实时反馈力值曲线,系统自动判断压装是否到位,不良率降至0.4%以下。这个变化背后,是力控技术从“凭经验”走向“凭数据”的跨越,也是浙江制造企业在精密装配环节持续升级的一个缩影。
检测工位伺服力控夹爪如何解决浙江精密装配中的“力度难题”
浙江的精密制造企业普遍面临一个共性挑战:产品越做越小、精度要求越来越高,而传统夹爪在检测工位上只能提供“夹住”或“松开”两种状态,无法感知夹持力的大小和变化。在压装、插接、打磨等工序中,力度过大可能压裂工件,力度过小则导致装配不到位,靠人工目检或抽检根本无法覆盖全部产品。检测工位伺服力控夹爪的核心价值在于,它将力传感器与伺服驱动集成在夹爪本体上,实时采集力值与位置数据,并通过总线传输给上位系统。操作人员可以在程序中设定目标力值和允许偏差范围,夹爪到达设定力值后自动停止推进,实现“力到位即停”的闭环控制。对于浙江大量从事3C电子、汽车传感器、医疗器械配件生产的企业来说,这意味着检测工位从单纯的“夹持固定”升级为“过程质量监控点”,每一件产品都带着力值曲线数据进入下一道工序。
让力控夹爪在浙江产线上稳定运行的关键保障
伺服力控夹爪破解装配力度难题
再好的硬件方案,如果缺少持续的技术支持,在产线高频运行中也容易“水土不服”。伺服力控夹爪涉及力传感器标定、通讯参数配置、安全阈值设定等多个调试环节,浙江很多工厂的设备维护人员对此类新设备的熟悉程度有限。沃姆联科建立了覆盖产品全生命周期的远程技术服务体系,从选型阶段的应用工况确认,到安装调试阶段的参数远程指导,再到运行阶段的故障诊断与备件支持,形成闭环。我们为夹爪产品提供2年质保,并在长三角区域保持较快的服务响应节奏,尽量缩短客户产线因末端执行器问题导致的停机时间。对于浙江正在推进产线自动化改造的中小企业而言,选择检测工位伺服力控夹爪时,除了关注力控精度和夹持行程,不妨把供应商的本地化服务能力和行业应用经验一并纳入评估,这样才能让力控夹爪在检测工位上真正“装得上、用得稳、管得住”。