上个月我们回访了一家位于杭州钱塘区的3C电子装配厂,对方产线负责人提到一个细节:同一条装配线一天内要切换四种不同规格的结构件,过去换一次夹爪工装平均要停线40分钟左右,现在他们把目标压到了15分钟以内。这个变化背后,真正被推到台前的是末端执行器,也就是我们常说的灵巧手。它不再只是"夹得住"的工具,而是决定整条产线柔性上限的关键部件。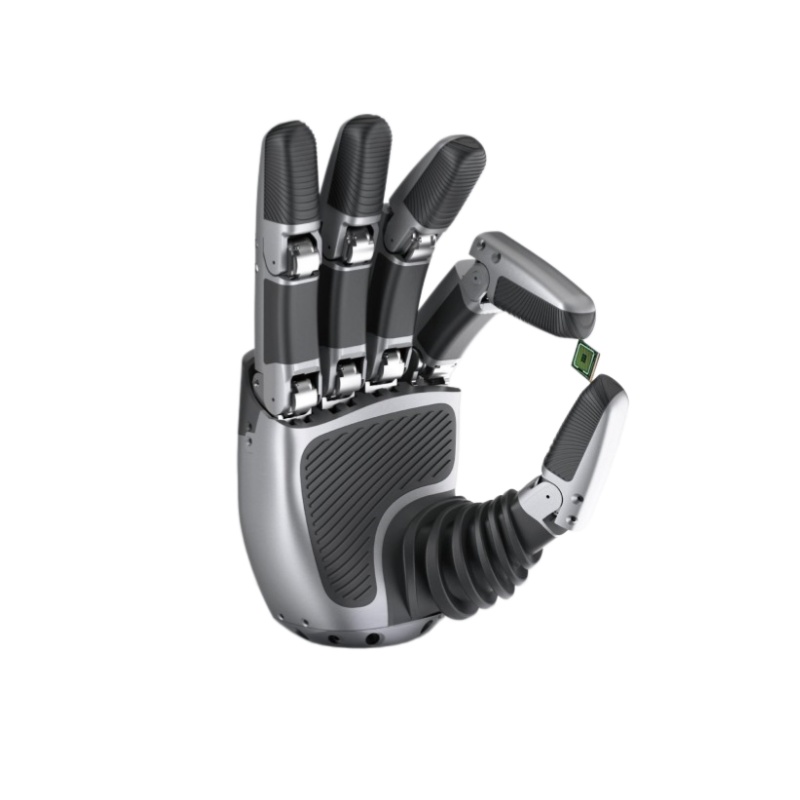
杭州灵巧手落地时,先要看清三个隐性成本
很多企业在评估灵巧手时,习惯先看夹持力和重复定位精度这两个参数,这当然没错,但真正影响产线日复一日运转的,往往是三个容易被忽略的隐性成本。一是换型成本,不同产品规格对应不同夹爪开度和指面材质,换型时间每多一分钟,柔性产线的节拍优势就被吃掉一分。第二是损伤成本,3C电子和精密装配场景里,夹持力过大会留下压痕,过小又会打滑,调试全靠老师傅的手感。第三是维护成本,夹爪在高频开合下的磨损、气路波动带来的动作延迟,通常会在几个月后集中暴露出来。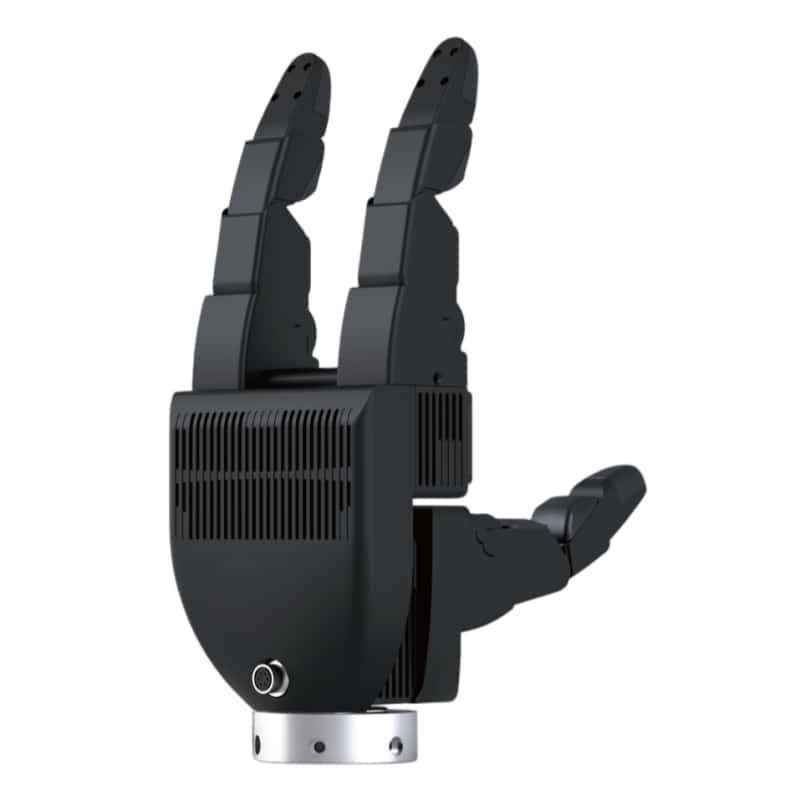
灵巧手落地需算清隐性成本
杭州的智能制造产线有一个明显特点:多品种、小批量、交付节奏快。这意味着灵巧手不能只按"一款产品配一套夹爪"的思路来做,而要提前把换型、补偿、快换这些环节设计进方案里。我们在服务长三角客户的过程中发现,凡是前期把隐性成本算清楚的产线,后期停线时间普遍能压缩三成以上,这个数字比单纯比较参数表更有说服力。