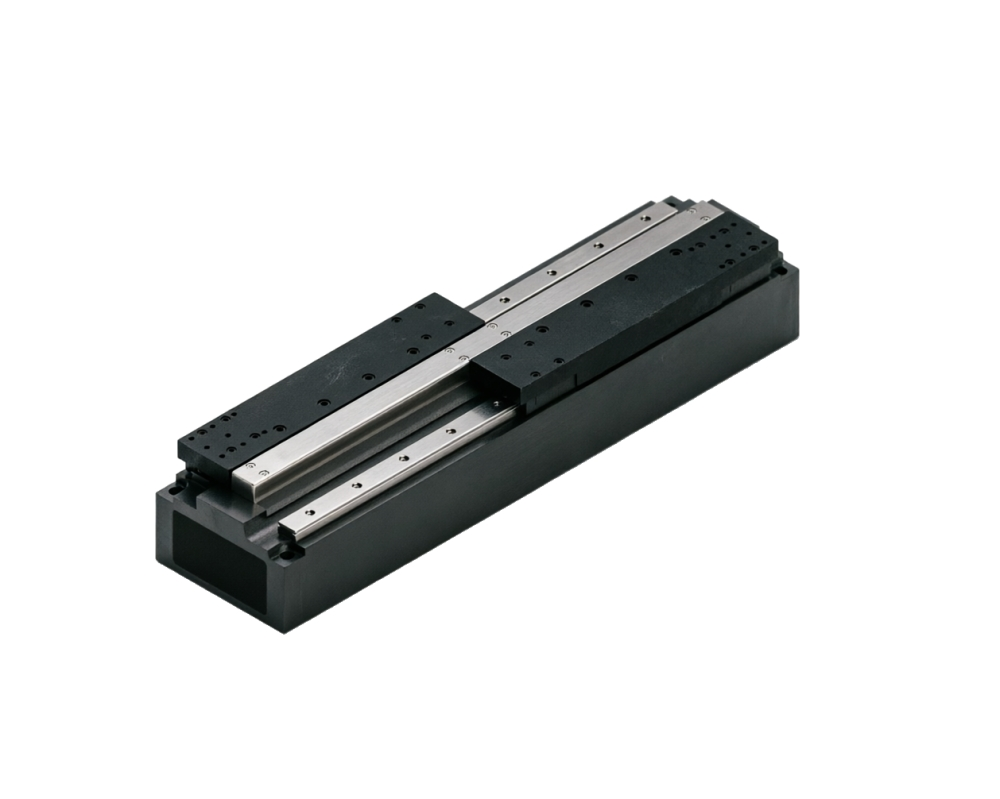
在不少广东电芯企业的产线改造评审会上,常能听到一组对比数据:叠片对位公差要从±0.3mm收窄到±0.1mm以内,单次叠片节拍要从1秒多压缩到0.6秒左右。这两个指标一旦同时压下来,过去那套旋转伺服加丝杠的传动结构就明显吃力了,背隙、螺距累积误差、高速往复下的振动,都会在对位环节被放大。也正因为如此,直线电机模组与锂电叠片的组合,正在成为珠三角叠片设备方案讨论中的常见议题,而且越来越多的团队是先从工艺需求出发,再反过来选传动方案。
锂电叠片工艺为什么更"挑剔"传动方式
叠片是电芯制造中对位置一致性要求较高的工序之一。极片要在高速往复中一次次落到隔膜上的同一位置,落点偏差直接关系到电芯内部应力和后续装配质量。传统丝杠传动在长时间高频往复后,磨损带来的精度漂移往往需要频繁补偿,而润滑脂在洁净车间里又是个麻烦事,粉尘与油雾的控制成本不低。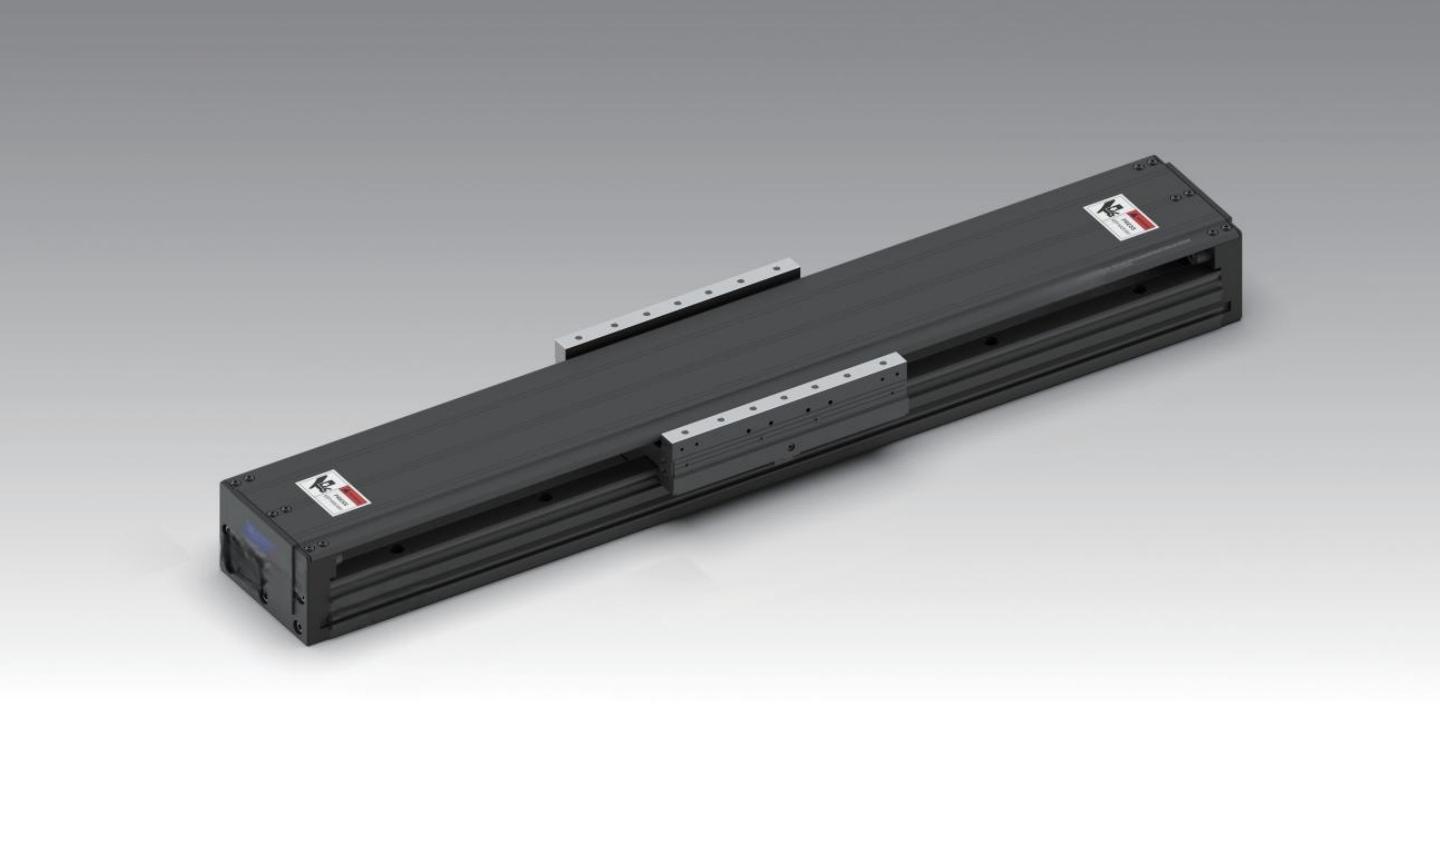
直线电机破解叠片精度难题
直线电机模组的价值就在这里体现出来:没有机械接触的传动环节,动子和定子之间靠电磁力驱动,理论上不存在背隙和磨损颗粒,加速度可以轻松做到1.5g以上,定位反馈交给光栅或磁栅尺后,重复定位精度稳定在微米级。对叠片机来说,这意味着高速往返时轨迹更可预期,维护周期也更长。当然,它并不是方案,推力选型、散热、防尘和Z轴配重如果没算清楚,同样会出现过冲或温升问题。
给广东锂电设备企业的几点落地建议
推进直线电机模组与锂电叠片的结合,建议先把工艺指标拆清楚:对位精度、节拍、极片厚度与尺寸范围、车间洁净等级,这四项决定了模组的基本参数区间。其次要把传动、反馈、末端执行器和控制系统作为一个整体来验证,避免各部件单独达标、联调时互相拖累。第三是重视本地化支持,广东产线迭代快,方案商能否快速到场调试、备件能否及时供应,会直接影响产线爬坡节奏。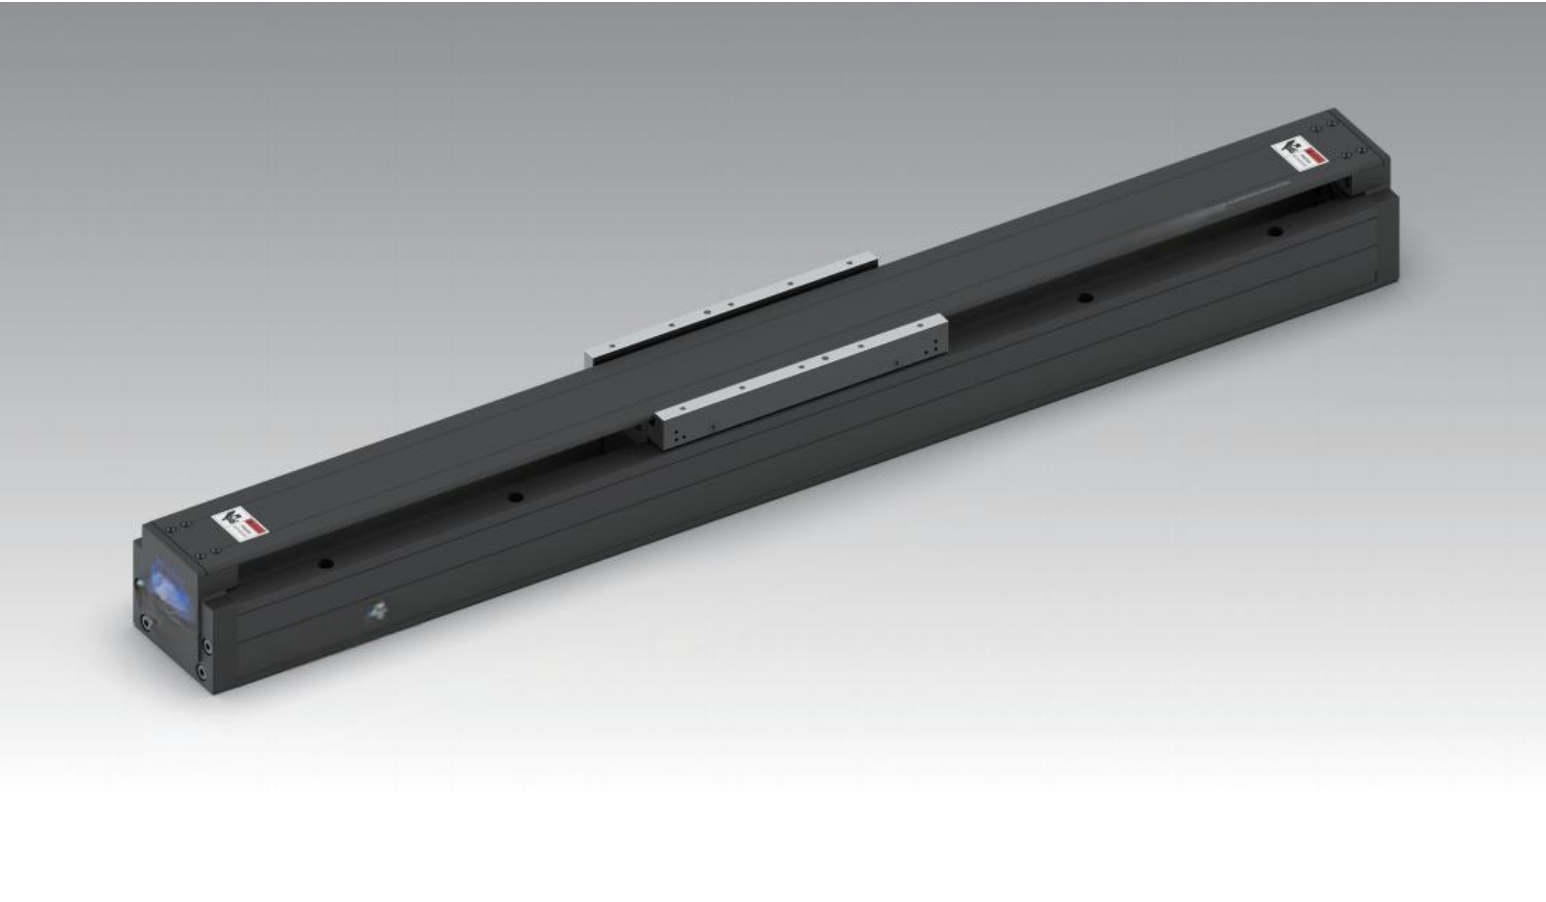
如果您正在为叠片工位的精度和节拍寻找更稳妥的方案,不妨把具体工况整理出来与我们交流,我们的技术团队可以结合末端执行与直线传动的配合经验,协助做一轮方案评估。联系电话:400-1828-518,公司地址:上海市松江区蔡家浜路450号微衡商务中心8501。