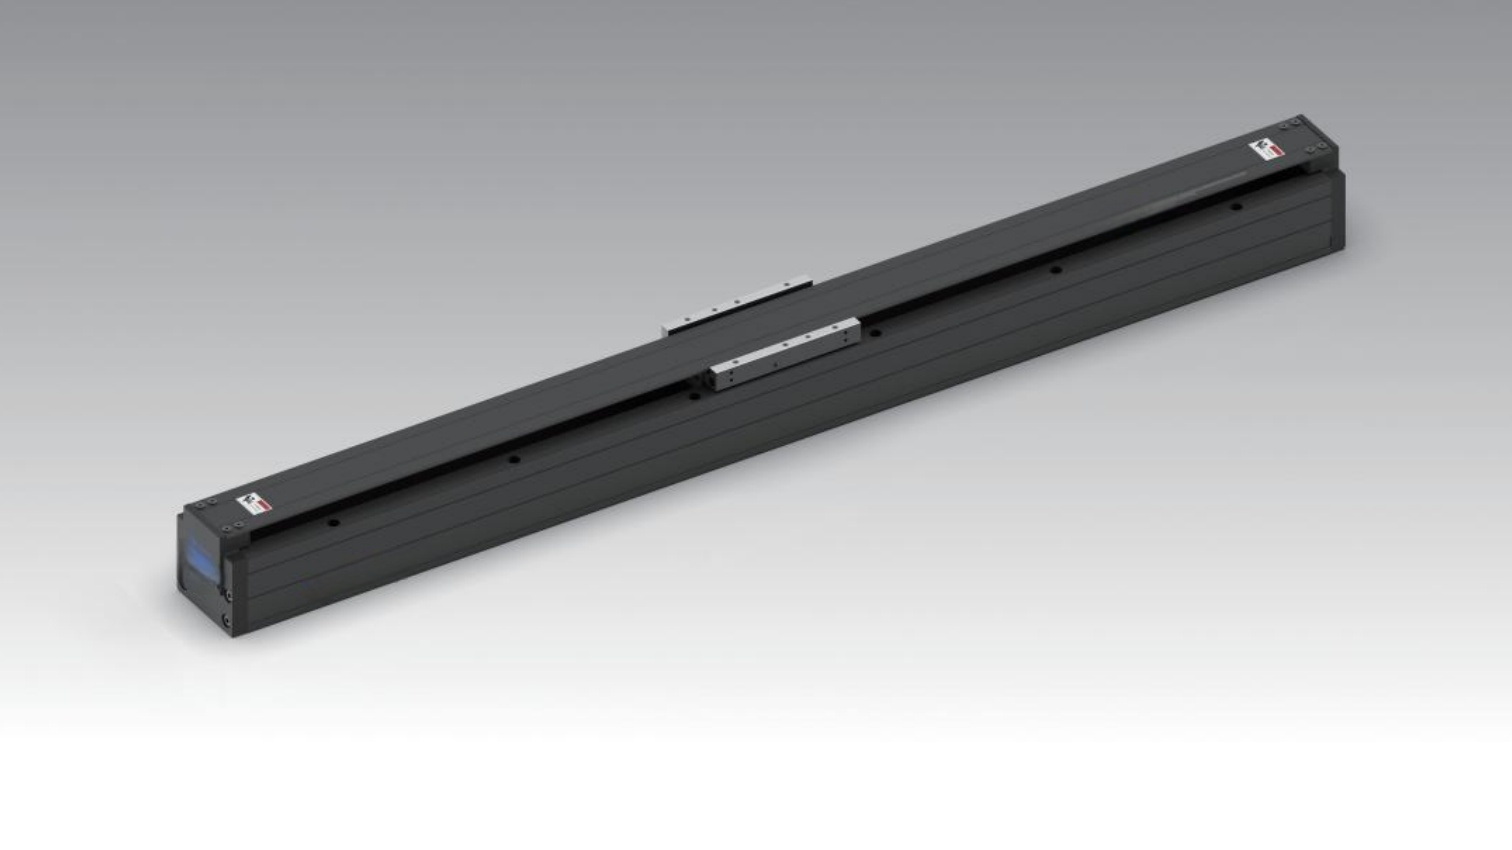
去年我们配合江苏一家3C结构件厂做点胶节拍测算,同样的胶路轨迹,把原来的丝杆模组替换成直线电机模组后,单件点胶时间从2.1秒降到1.4秒左右,拐角处的胶线宽度波动也从±0.12mm收窄到±0.05mm以内。这个案例让现场工艺工程师改变了看法:高速点胶并不是单纯把速度参数调高,而是运动平台、胶阀响应和工件定位三者配合的结果。回到大家常问的问题——直线电机模组可以做高速点胶吗?答案是可以,但能不能稳定地做、经济地做,取决于选型和调试细节。
直线电机模组可以做高速点胶吗?先看速度与精度能否同时稳住
高速点胶的核心矛盾在于“快”和“准”往往互相牵制。传统丝杆模组存在反向间隙和机械磨损,速度提上去后容易出现跟随误差,胶线在拐角处堆胶或断胶。直线电机模组采用无接触直驱结构,动子和定子之间没有机械传动环节,加速度响应快,配合光栅或磁栅闭环反馈,常见机型可以达到1G以上加速度、±0.005mm级别的重复定位精度,这正是高速点胶需要的运动基础。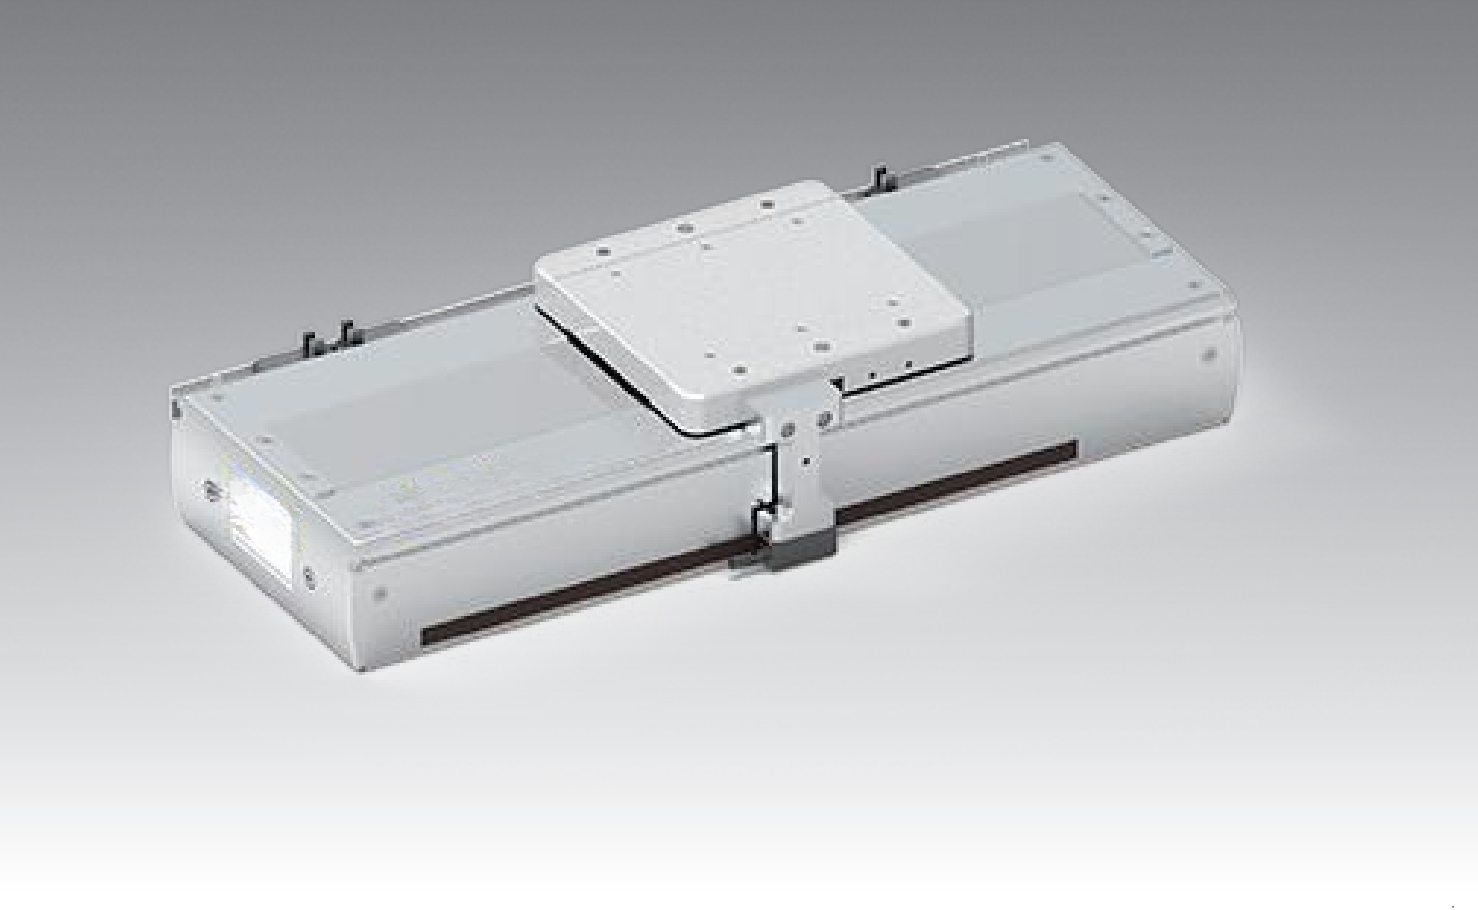
直线电机模组高速点胶解析
不过,模组本身只是平台。点胶质量还受胶阀开闭延迟、出胶压力稳定性、Z轴随动高度影响。我们在现场调试时通常会把模组的加减速曲线和胶阀开启信号做时序对齐,让胶阀提前几毫秒动作,避免起点缺胶、终点拖尾。换句话说,直线电机模组可以做高速点胶,但需要把运动控制与点胶工艺当成一个系统来调,而不是只换一个硬件。
给江苏制造企业的落地建议
如果你正在评估直线电机模组能否用于高速点胶,建议先做三件事:一是拿实际胶路和胶阀做节拍与胶线宽度测试,不要只看模组空载速度;二是让模组供应商和胶阀供应商共同参与时序调试,明确信号接口和响应延迟;三是把换型频率、治具重量、维护空间纳入选型清单,避免后期改造。直线电机模组可以做高速点胶,但前提是运动、供胶、夹持三个环节被当作一个整体来设计。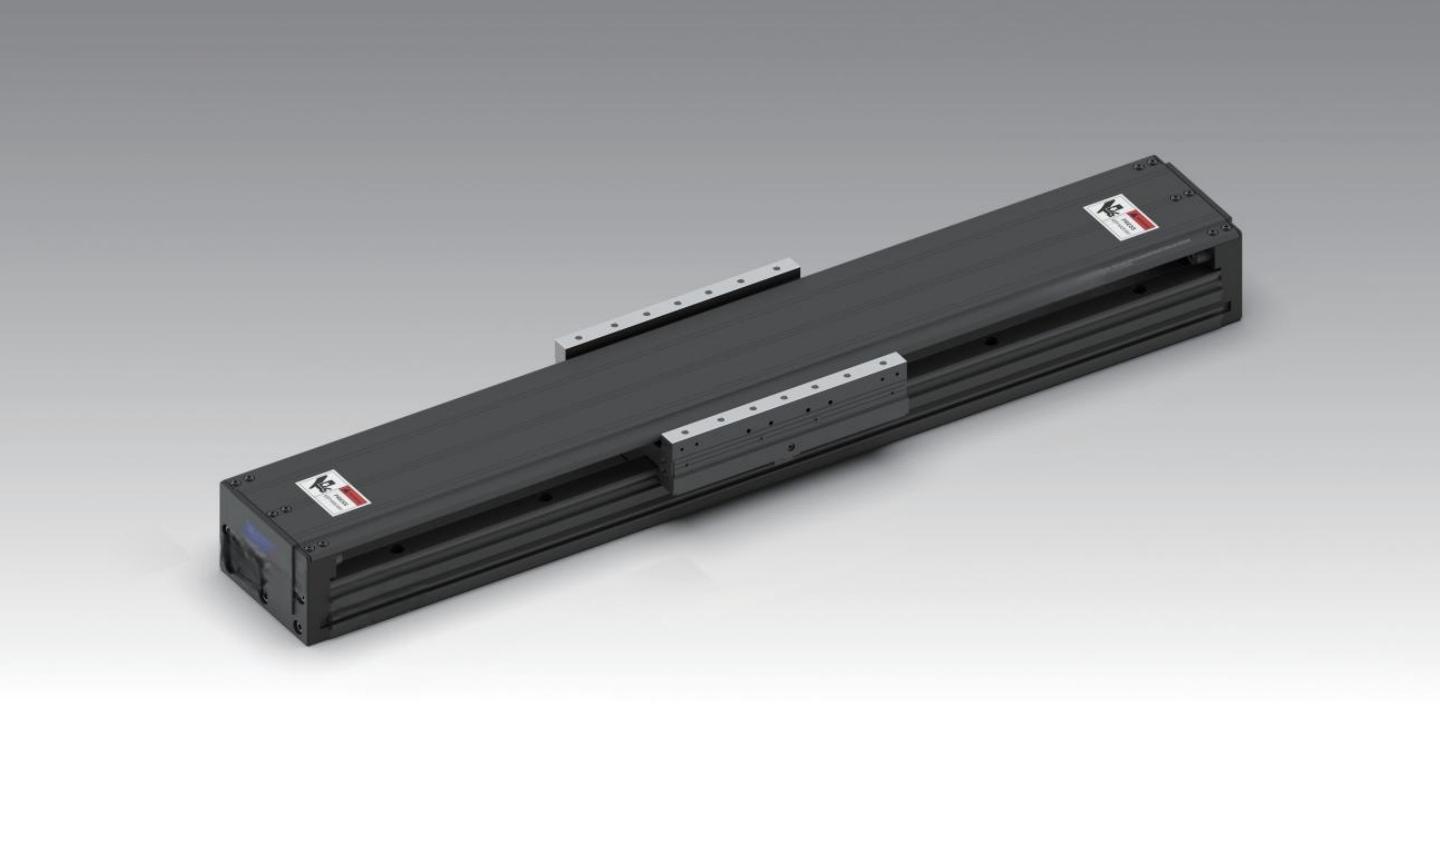
沃姆机器人愿意在这个过程中提供末端夹持与快换方面的配合,从工件定位到治具切换,帮助江苏及长三角客户把高速点胶产线做得更稳定、更柔性。更多产品信息可访问官网 www.wommergripper.com,或致电400-1828-518沟通具体工况。