翻看我们过去一年珠三角客户的选型咨询记录,会发现一个挺有意思的现象:在电动夹爪的询价单里,大约六成客户一开始并没有明确自己要伺服款还是步进款,往往先问“哪个便宜”,再问“哪个好用”。这个提问顺序本身就藏着风险,因为价格差异的背后是驱动方式、控制逻辑和适用工况的整套差别。把伺服电爪和步进电动夹爪区别搞明白,比单纯比价格更能帮产线少走弯路。这篇文章就结合我们在广东的实际项目经验,把这两类夹爪的差异拆开来讲清楚。
伺服电爪和步进电动夹爪区别,先看驱动与控制这一层
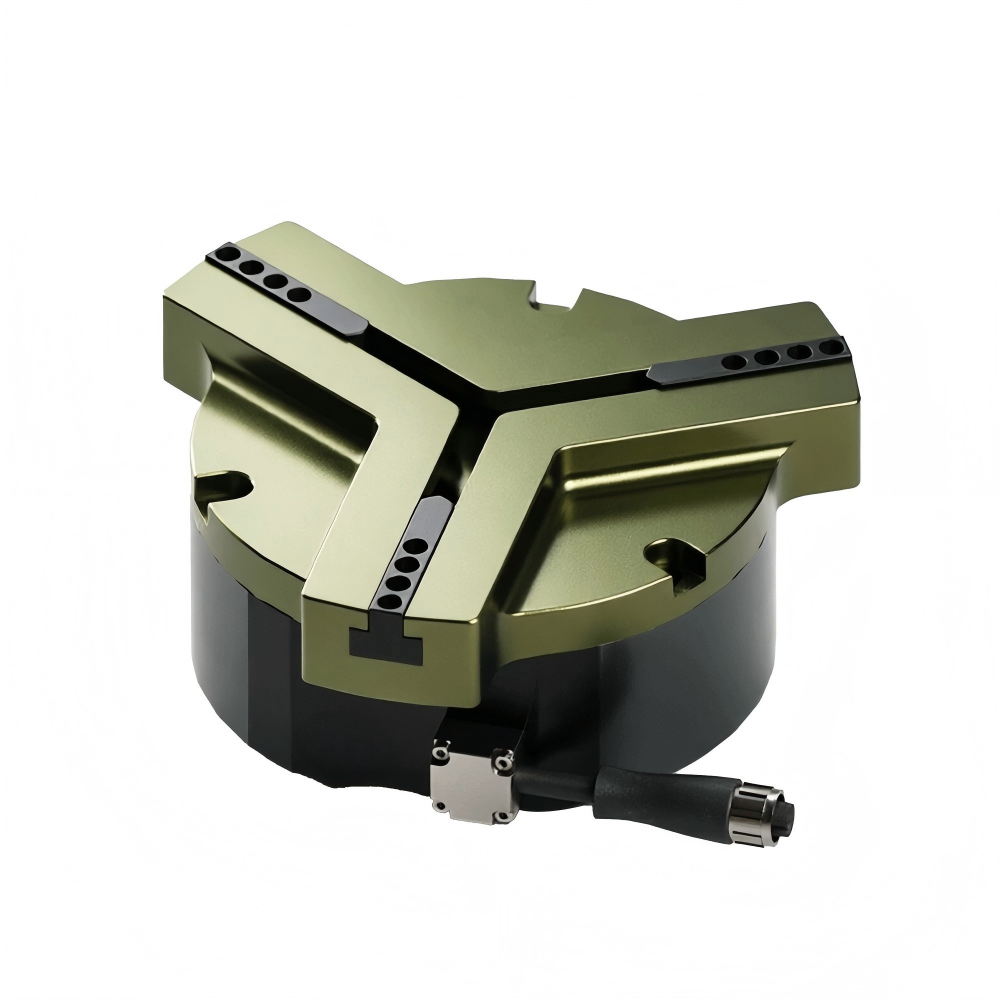
两者外观可能很接近,但内部驱动逻辑完全不同。伺服电爪采用伺服电机加编码器构成闭环控制,控制器能实时读到夹爪当前位置,并按照程序设定多段位置、速度和夹持力,夹到工件后还能根据反馈判断是否到位。步进电动夹爪则依靠步进电机按脉冲数推算行程,多数为开环结构,缺少实时位置反馈,通常要靠机械限位或外部传感器辅助定位。这一层差别直接决定了精度表现和抗干扰能力。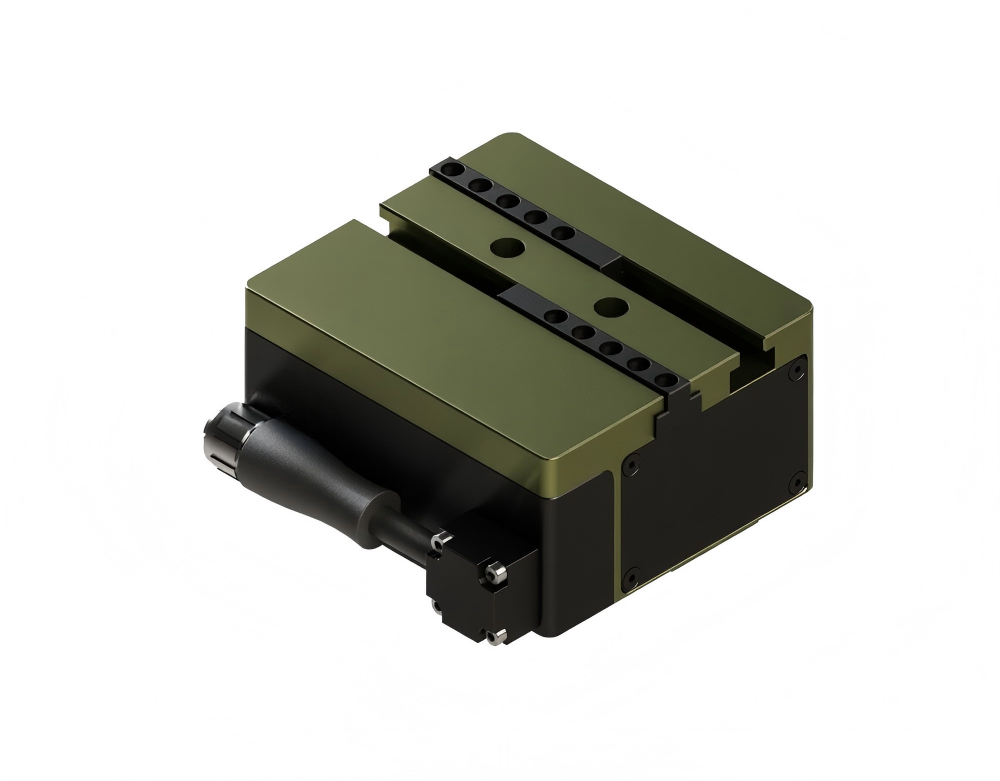
由此延伸出的是成本与维护上的取舍。步进方案结构简单、控制板成本低,适合动作单一、负载轻、节拍固定的抓取任务,比如简单的分拣、上下料定位。伺服方案因为多了编码器与闭环算法,单价会高一些,但换来的是可编程柔性、力控能力和异常自检,换产时改几个参数就能适配新工件。需要注意的是,步进夹爪在高速或负载波动时容易出现丢步,一旦丢步又无反馈纠正,夹持一致性就难以保证,这一点在精密装配场景里尤其要留意。
放到广东产线上,伺服电爪和步进电动夹爪怎么权衡
广东的制造业结构对选型影响很大。珠三角集中了大量3C电子、新能源电池、家电与小家电装配企业,这些行业普遍存在品种多、换线频繁、节拍要求高的特点,同一台设备一年可能要切换十几种工件。在这种环境下,伺服电爪的可编程多段位置和力控能力价值会被放大,尤其是连接器插装、精密零件压合这类对夹持力敏感的工序。而一些结构简单、批量稳定的搬运工位,步进电动夹爪依然是性价比不错的选择。
我们在东莞设有运营服务中心,日常对接珠三角客户的选型与交付,感触比较深的一点是:很多企业并不是买不起伺服款,而是没算清楚换产和调试的隐性成本。沃姆联科科技(上海)有限公司在这类项目里通常会先做工况梳理,把节拍、工件尺寸公差、夹持力要求列清楚,再判断该用哪一类驱动。常规型号交付周期大约15天,整机质保2年,这样的节奏基本能跟上广东客户快速上线的需求。
一个3C装配现场的实践案例,说明差异带来的影响
记得有一次,我们为广东一家做精密连接器的3C电子客户处理产线问题。对方原先用的是步进电动夹爪做端子抓取,初期运行还行,但随着产品尺寸公差收紧、节拍提升,开始出现夹伤端子和位置偏差的情况,不良率一直压不下来。我们到现场看下来,问题不在夹爪本身质量,而是开环控制在高速往复中累积了位置误差,夹持力也无法按工件状态动态调整。