
不少采购人员在询价时会把三指定心电动夹爪简单理解成"气动夹爪换了个驱动方式",这个认知偏差往往会带来后续一连串麻烦。气动夹爪靠气压推动,两指开合的结构决定了它夹持圆形或异形工件时容易产生偏移,工件中心是否还在轴线上,全靠机械限位去"猜"。而三指定心强调的是三个夹爪沿同一圆心同步向心运动,工件中心落在夹爪轴线上,夹紧动作本身就是一次对中。换句话说,它解决的不只是"能不能夹住",而是"夹住之后工件还在不在原位"。
这篇文章想聊清楚三件事:三指定心电动夹爪的定心逻辑究竟靠什么实现,江苏的制造场景对它提出了哪些不同于其他地区的要求,以及选型和落地过程中容易踩到哪些坑。作为机器人末端执行器领域的解决方案服务商,沃姆联科科技(上海)有限公司在长三角服务过不少类似需求,我们把这些年积累的现场经验整理出来,希望能给正在做产线升级的工程师提供一些实际参考。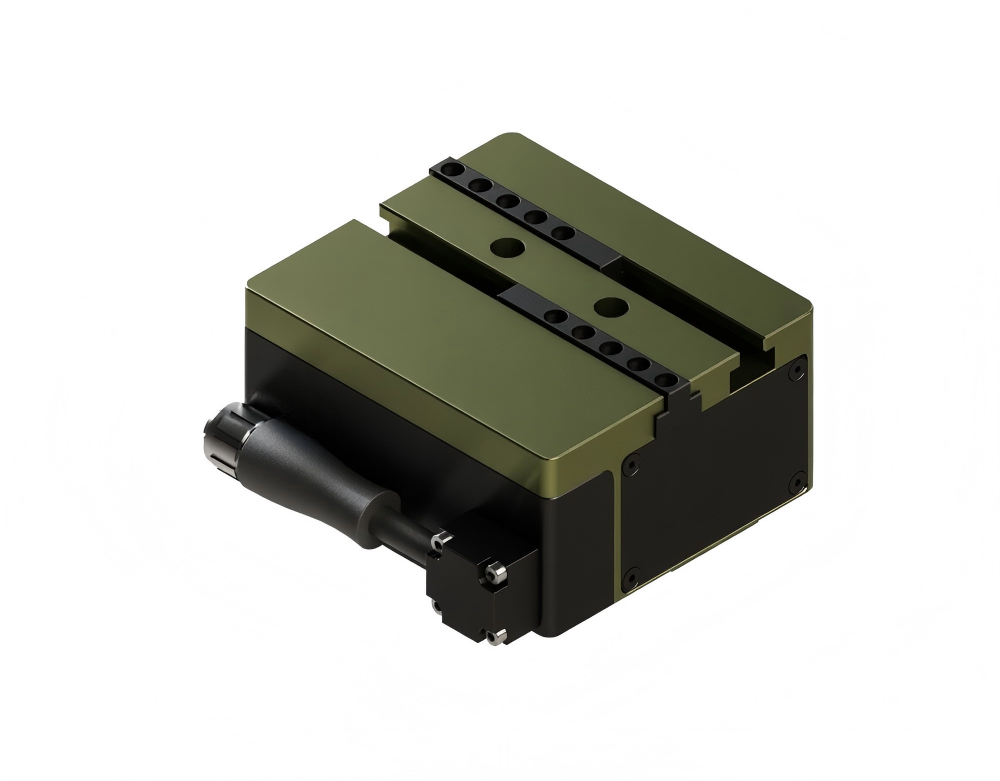
三指定心电动夹爪的"定心"能力从哪里来
定心能力的根基在结构。三个夹爪以120度均布在夹爪本体上,通过内部同步机构联动,只要驱动端转动,三爪就同步向心或离心运动,工件被夹持后自动导向轴心位置。这种同步是靠机械结构保证的,不是靠程序补偿,所以重复定位时的一致性非常稳定。我们在测试台上做过长时间循环验证,同规格产品在标准工况下的重复定位精度可以做到正负0.02毫米,这个量级对大多数精密装配场景已经够用。
驱动端用的是伺服电机加编码器闭环,带来的直接好处是夹持力和位置都可编程。同一台三指定心电动夹爪,夹易碎的薄壁件时可以设定较小的夹持力,夹金属壳体时再调高,不需要更换硬件。相比气动方案要额外加装调压阀和传感器去"控力",电动方案把这件事变成了参数配置。对于江苏大量存在的多品种、小批量产线来说,这种柔性切换能力往往比单纯的夹持力大小更值钱。
江苏三指定心电动夹爪需求为何集中在这些行业
江苏的制造业结构决定了它对末端执行器的要求偏向"精密"和"快换"。苏州一带的3C电子与半导体配套、无锡常州的新能源电池与光伏组件、南京周边的汽车零部件、南通的机床上下料,这些场景里圆形、环形、异形工件占比高,对同心度和装配节拍都敏感。用两指夹爪去夹圆柱形电芯或者精密结构件,很容易出现轻微偏摆,后续压装或插针工序就会报警。
另一个现实因素是响应速度。江苏客户普遍希望方案确定后能尽快到货调试,我们依托上海的技术应用中心,把常规型号的交货周期控制在15天左右,并对产品提供2年质保,减少客户在停线风险上的顾虑。选型阶段我们会先确认工件重量、直径范围、所需行程、夹持力区间以及现场总线协议,再给出匹配建议,避免出现"参数看着够用、装上去夹不稳"的情况。
从3C精密结构件看江苏三指定心电动夹爪的落地过程
记得有一次,我们为苏州一家做精密金属结构件的客户处理一条装配线。他们原本用两指气动夹爪搬运圆形外壳,工件在转序时经常出现角度偏移,导致后续的定位孔对不上,只能靠人工二次摆正,一条线配了两个人专门做这件事。问题的根源不是夹爪夹不紧,而是夹持过程中工件中心被推偏了。
改成三指定心电动夹爪之后,三爪同步收拢,工件自动被导向轴心,偏移问题基本消失。更让他们满意的是换型环节:过去换一个规格要拆夹具、调气压、试



